

長繊維からなる薄くて強力で均一性の高いウェブが必要な場合は、カーディングが最適です。エアレイは、短い繊維、リサイクル繊維、または混紡繊維から、厚くてかさばり、方向性のバランスが取れたウェブが必要な場合に最適です。 2 つのプロセス間の購入決定のほとんどは、ステープルの長さ、ウェブの重量、製品が許容できる縦方向 (MD) と横方向 (CD) の強度の差の大きさの 3 つの数値に帰着します。
2 つの例がこれを具体的にします。 40 g/m² のワイプ基材を生産するコンバーターには、ほぼ完璧な重量均一性とロールに沿った高い引張強度が必要です。そのため、カーディングがその市場を支配しています。再生繊維から 800 g/m² のパッドを接着するマットレス メーカーは、あらゆる方向からの大量かつ均等なサポートを必要としています。そのため、エアレイがその分野で優位を占めています。これらの極の間には、ジオテキスタイル、芯地、断熱材、詰め物、フェルト、および自動車の音響部品が配置されています。以下のセクションでは、各プロセスがどのようにウェブを形成するか、各プロセスのスコア、および機器を注文する前に何を確認する必要があるかについて説明します。
カーディングプロセスがウェブを形成する仕組み
カーディングは、ステープルファイバーのベールから始まる機械的な乾式プロセスです。ベールオープナーが材料をほぐし、ブレンダーが成分を混合し、フィーダーが均一なバットをカードに供給します。カードの内部では、細いワイヤーの布で覆われた大きなシリンダーがフラットローラーとワーカーストリッパーローラーに作用して、房を個々の繊維に分離し、多くのネップや不純物を除去します。繊維は機械方向とほぼ平行にカードから出て、連続ウェブに凝縮されます。
購入者にとって重要な結果は 3 つあります。まず、配向により強度の異方性が生じます。クロスラップされていないカードウェブは、一般に 3:1 ~ 5:1 の MD/CD 引張比を示すため、横方向よりも縦方向の引っ張りに対する耐性がはるかに優れています。第二に、機械的制御により、低坪量でも優れた均一性が得られます。そのため、カーディングではワイプ、医療用繊維、芯地が約 80 g/m2 未満で製造されています。第三に、カーディングには繊維長の要求があります。およそ 25 ~ 65 mm の繊維が好まれ、非常に短いまたは脆いストックはネップやウェブ切れに変わります。また、単一のカードウェブが約 100 ~ 150 g/m2 を超えることはめったにないため、重い製品は層を積み重ねて構築する必要があります。
食事の規律が結果を左右します。カードは受け取ったバットと同じレベルにしかならないため、上流のオープナー、ブレンダー、フィーダーは付属品ではありません。それらはウェブ形成の精度そのものの一部です。
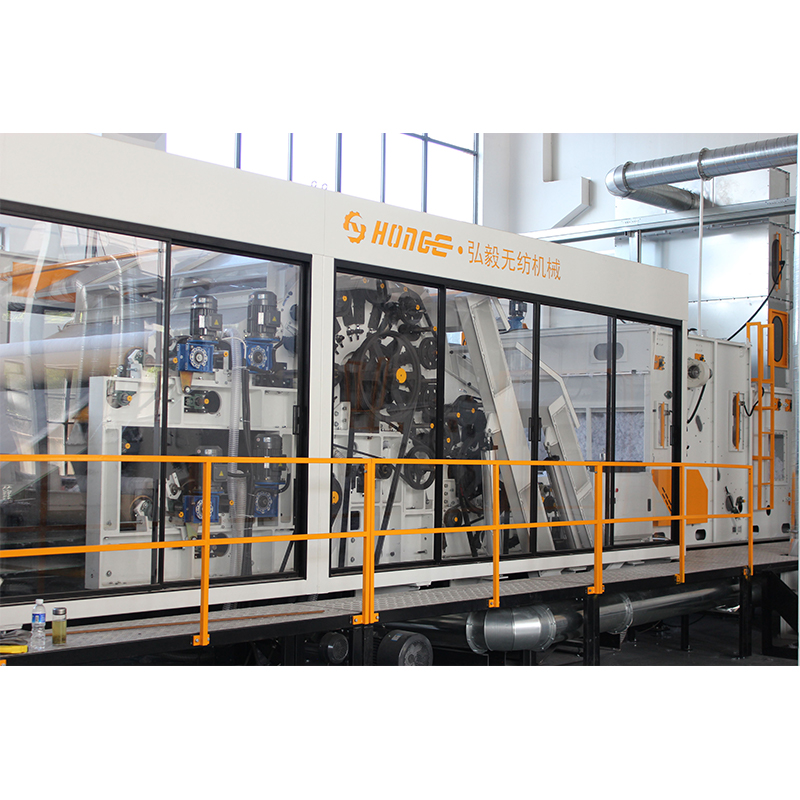 パラレルウェブおよびランダムウェブ用のHYSLカード機 ウェブの均一性は供給されるバットに依存するため、このカーディング機械はここで重要になります。単シリンダーまたは二重シリンダー、可変速ドライブ、および平行ウェブまたはランダムウェブ用のオプションのランダマイザーローラーを備え、開いた混合繊維を完全にカード処理します。 製品を見る→
エアレイ プロセスがウェブを形成する仕組み
Airlay は機械的なアライメントを空気に置き換えます。オープニングローラーが繊維を小さな房に砕き、空気流でそれらを浮遊させ、穴あきコンデンサードラムがそれらをランダムな方向の三次元ウェブとして収集します。堆積はワイヤ衣類ではなく空気流に依存するため、繊維の配向はランダムに近く、ウェブは嵩高で嵩高になります。
利点は 4 か所に現れます。繊維耐性: エアレイは、わずか数ミリメートル上からの繊維を受け入れ、再生ウール、ジュート、麻、カードにひどくネップする紡績廃棄物などの脆い素材や硬い素材にも対応します。重量範囲: 1 枚のエアレイ ウェブはおよそ 50 g/m2 から最大 1,500 または 2,000 g/m2 まで使用できるため、厚いパッドは積層ではなく直接形成されます。方向バランス: どの方向でもほぼ同等の強度を備えたエアレイパッドは、荷重を均一にサポートします。まさにマットレスパッド、音響フェルト、断熱材に必要なものです。ブレンドの柔軟性: 成形前にさまざまな繊維を計量して混合できるため、エアレイが廃棄フェルトおよびリサイクル ラインの自然な核となります。アップストリームの一貫性は依然として重要なので、読む価値があります。 繊維混合機がどのようにして混合物を安定に保つのか 行の残りの部分のサイズを調整する前に。
弱点はその鏡像です。非常に低い坪量では重量の均一性を維持するのが難しく、ライン速度がカーディングよりも遅く、搬送ファンが余分なエネルギーを消費し、緩んだウェブは熱接着、化学接着、またはニードルパンチで接着するまで強度がほとんどありません。
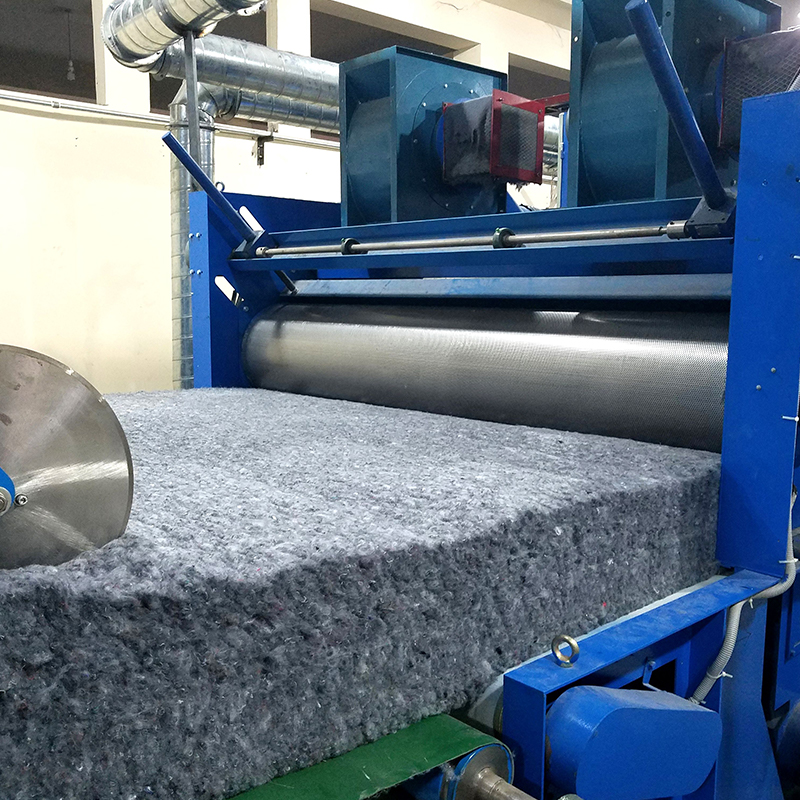 空気力学的なウェブ形成用の HYQL Airlay マシン エアレイのトレードオフの議論に続き、この機械はポリエステル、低融点繊維、ウールなどから空気力学的にバットを形成し、低速かつ低坪量の熱接着ワディングラインのカーディングやクロスラッピングに代わるものです。 製品を見る→
カーディングとエアレイ: 並べて比較
以下の表は、機器の見積もりにおいて最も重要な相違点をまとめたものです。
| 因子 | カーディング | Airlay |
|---|---|---|
| ウェブ形成 | 機械的;主にMD方向に整列した繊維 | 空気力学。 3D にランダムに堆積された繊維 |
| 一般的なステープルの長さ | 約25~65mm | 数mm以上は短繊維を許容 |
| リサイクルまたは廃繊維 | 限定的;短くてもろいストックはネップや割れの原因となります | プロセスの核となる強み |
| パスごとのウェブ重量 | 約15~150g/㎡ | 約50~2,000g/㎡ |
| 軽量時の均一性 | 素晴らしい | 中程度。約50 g/m²未満では弱くなります。 |
| バルクとロフト | 中等度 | 高 |
| MD/CD 引張比 | 一般的には 3:1 ~ 5:1 | 1:1に近い |
| 一般的なボンディング | サーマルカレンダー加工、スルーエアオーブン、ニードルパンチング | 低融点繊維による熱接着、スプレー接着、ニードルパンチング |
| 代表的な製品 | おしりふき、医療用繊維、芯地、ジオテキスタイル | マットレスパッド、断熱材、中綿、廃フェルト、自動車音響 |
最終製品における Web 構造の意味
違いを視覚化する最も明確な方法は、MD と CD の間の引張強度の分割です。カード状のウェブはロールに沿って強度を集中させるため、縦方向に分配して引っ張るワイプに適しています。エアレイドウェブは強度をほぼ均等に分割するため、どの側からでも圧縮され荷重がかかるパッドに適しています。
ここから 2 つの実践的なメモが続きます。カーディング ラインのバランスの取れた強度が必要な場合は、クロス ラッパーで複数のカーディング ウェブを 90 度で折ります。これは、ニードル パンチされたジオテキスタイルおよびフェルト ラインでは標準です。オーブン内でエアレイド ウェブを低融点繊維で接着すると、接着点がウェブの厚さ全体に形成されます。これが、熱接着詰め物が圧縮後にロフトをよく回復する理由です。
決め方と購入前に確認すべきこと
5 つの質問に順番に答えてください。
- ファイバーの現実: 最悪の廃棄物の混合も含め、使用するすべてのファイバーをリストします。約 25 mm 未満のステープルまたは高いリサイクルシェアは、エアレイを強く示します。
- 目標重量: およそ 80 g/m² 未満。通常、カーディングが均一性を維持する唯一の方法です。ウェブあたり約 200 g/m² を超えると、エアレイによりクロスラッピングが完全に回避されます。
- 荷重の方向: ワイプとロール製品は MD 強度に有利です。パッドと断熱材は等方性を優先します。
- 接着ルート: カレンダーと熱接着ラインがカードとペアになります。オーブン熱接着とニードルパンチはエアレイと自然に組み合わされます。
- 成長計画: 後で 2 番目の製品が可能であれば、開封、混合、供給セクションがカードとエアレイ ユニットの両方に対応できるかどうかを確認します。
ハイブリッド オプションも存在します。複合ラインでは、カーディング マシンとエアレイ ユニットを同じラインにどちらの順序でも配置するため、強力なカード層が嵩高いエアレイド層を担持します。これは、表面強度とコアロフトの両方が必要な製品向けの確立された特許取得済みのアプローチです。
署名する前に、トライアルは交渉の余地のないものとして扱ってください。サプライヤーに、リサイクル率を含む実際のブレンドを実行し、完成した生地 1 キログラムあたりのウェブ重量 CV、MD/CD 引張値、およびオーブン エネルギーを報告するよう依頼してください。エアレイ プロジェクトの場合は、ファイバごとに風量とファンの設定がどのように調整されているかを確認してください。その調整によって、1 台のマシンが製品をきれいに切り替えられるかどうかが決まります。カーディング プロジェクトの場合は、カードの衣類をどのくらい早く交換できるか、フィーダーとカードのインターフェイスがどのように重量バンドを防止するかを尋ねてください。 Honyi はスタンドアロン マシンと完全なラインの両方を供給し、その製品を公開しています。 不織布装置のフルラインナップ 、サプライヤー間のラインスコープを比較するときに便利なベンチマークです。
対象製品が詰め物または中綿の場合、ラインは通常、開封とブレンド、エアレイ形成、オーブン熱接着、巻き取りと切断という 1 つのシステムとして見積もられます。
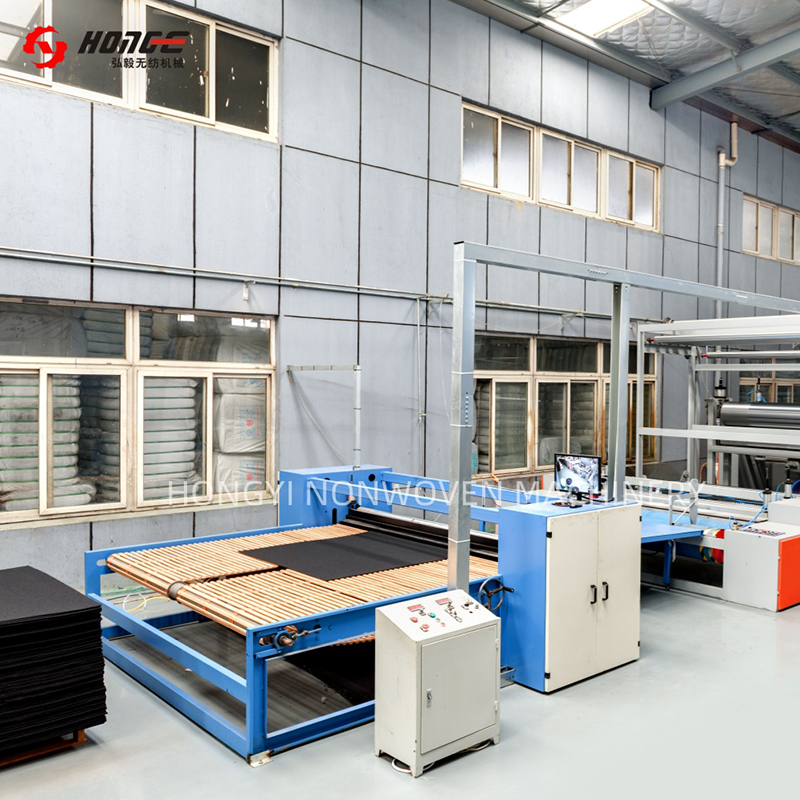 HYL熱圧着綿生産ライン 記事が述べているように、詰め物製品は通常、完全なシステムとして引用されており、このラインは開封、エアレイ形成、熱オーブン接着、巻き取りを統合して、マットレス、クッション、ホームテキスタイル用の硬質または軟質の詰め物を製造します。 製品を見る→
よくある質問
エアレイドはドライレイドと同じですか?
ドライレイドは、乾燥繊維から形成されたあらゆるウェブをカバーするため、カーディングとエアレイの両方がドライレイド ルートです。機械のカタログでは、エアレイとは通常、短繊維のランダムなエアレイドを意味しますが、パルプベースのエアレイドは別の紙のようなプロセスです。
どのプロセスがリサイクル繊維をよりよく処理しますか?
エアレイ。短くて脆い混合廃棄繊維はまさに空気力学的ルートが開発されたものですが、カードにはきれいで連続したウェブを形成するために健全なステープルファイバーが必要です。
カーディングによってバランスのとれた強さを生み出すことはできるのでしょうか?
単一のウェブからではありません。カードウェブを 90 度で積み重ねるクロスラッパーは、MD 値と CD 値を近づけます。これは、ニードルパンチフェルトおよびジオテキスタイルラインでは標準的な方法です。
エアレイは重いウェブを直接形成するため、設備を節約できますか?
高坪量でのクロスラッピングは節約できますが、接着は節約できません。緩いエアレイドウェブには常に接着ステップが必要で、ほとんどの場合、低融点繊維を使用した熱接着オーブンが必要です。


