

中規模工場のニードルパンチジオテキスタイルラインは、定期メンテナンスの停止後、明暗の縞模様のロールの生産を開始しました。レシピは変更されておらず、カードの設定も変更されておらず、ニードル織機には障害はありませんでした。工場長は最初はカードのせいだと疑ったが、本当の故障は20メートル上流にあった。混合チャンバーが積層サイクルよりも早く空になっていたため、ウェブに新鮮で平均化が不十分な繊維が供給されていたのだ。通常の生産量を回復するには、フルシフトと 3 回のダウングレードロールが必要でした。
繊維の混入は、完成した生地に単一の欠陥として現れることはありません。それは、曖昧な縞、境界線の引張試験、色合いの違い、および高価な結合繊維の予期せぬ消耗として現れます。解決策は、混合の仕組み、測定方法、実際に混合を改善する機器の選択を理解することから始まります。このガイドではまさにそれがカバーされており、独自のラインで使用できる実践的なチェックが含まれています。
繊維の混合が不織布の品質を決める理由
カードに入る繊維混合物の均一性は、ワインダーから出てくる生地の均一性を最もよく予測するものです。カーディング、ラッピング、ニードリング、熱接着など、後で行われるすべての処理では、受け取った繊維を再配置することしかできません。これらの手順のいずれも、間違った比率を修正することはできません。
混合が不十分な場合、次の 3 つの結果が最終生地に直接現れます。
- 色の一貫性。 着色された不織布では、顔料を含む繊維はブレンドの 2 ~ 5% しか占めないことがよくあります。特に明るい色やパステル カラーの場合、1 パーセント ポイントのシフトでロール間で目に見える色合いの違いが生じるのに十分です。
- 接着品質。 熱接着詰め物では、低融点ポリエステル繊維がウェブのあらゆる部分に同じ割合で到達する必要があります。局所的に過剰摂取すると、硬くて光沢のある斑点が生じます。局所的な過少投与により、熱処理中に崩壊する領域が残ります。
- 機械的な均一性。 引張強さ、伸び、表面密度はすべてブレンド比率に従います。ミックス CV が変動すると、テスト結果を顧客に弁護することが困難になります。
経験豊富なラインマネージャーが、ワインダーでの生地だけでなく、ラインの開始時に混紡率の変化を監視するのはこのためです。各プロセス段階の効果を視覚化する簡単な方法は、目標からのブレンド比率の偏差を追跡することです。以下のチャートは、典型的な工場の実践に基づいた例示的な例を示しています。
図 1. ブレンド比率の偏差がライン全体でどのように縮小するか (具体的な例。低いほど正確です)
混合とブレンド: 2 つの用語、1 つの目標
繊維用語では、混合とは通常、同じ種類でグレードの異なる繊維、たとえば、デニールの異なる 2 つのポリエステルステープルや、同じ原料の 2 つの製造ロットを組み合わせることを意味します。ブレンドとは、ポリエステルとビスコース、ポリプロピレンと低融点結合繊維など、さまざまな種類の繊維を組み合わせることを意味します。不織布工場では、ラインは多くの場合、同じ装置トレイン内で両方を実行します。
この区別は学術的なものではありません。それは、ベールのレイダウンを設定する方法、必要な計量装置、および機械サプライヤーに要求する再現性のレベルに影響します。たとえば、製品が厳格な低融点繊維含有量を満たす必要がある場合、ブレンド精度の要件は、同じポリマーの 2 つのグレードを平均するだけでよい場合よりもはるかに厳しくなります。
このステップの背後にある機構について初めて理解する場合は、この概要を参照してください。 繊維混合機の仕組み 機器のシーケンスをわかりやすく説明します。
一般的な不織布ラインにおける繊維混合の仕組み
繊維の混合はベールで始まり、カードの供給で終わります。 5 つの段階が関係しており、それぞれが最終的な均一性に測定可能な影響を与えます。以下のシーケンスは、ニードルパンチフェルト、熱接着詰め物、またはエアレイド製品を製造する短繊維ラインで一般的です。
| ステージ | この段階で何が起こるか | 混合品質に対する主な影響 |
|---|---|---|
| ベールオープニング | 圧縮されたベールは、繊維に過度の損傷を与えることなく、緩い房に分割されます。 | 一貫した房サイズにより、大きな塊が次の段階に入るのを防ぎます。 |
| プレファインオープニング | タフトがさらに減少し、重い不純物を分離できます。 | 房が小さいほど、より正確な計量とより速いブレンドが可能になります。 |
| 計量 and metering | 各成分は計量ベルトまたは計量皿によって制御された速度で供給されます。 | ブレンド比率の精度は、ほぼ完全にこの段階に依存します。 |
| 混合チャンバー | 層状の繊維は垂直方向に保管および引き出され、短期的な変動を平均化します。 | 時間を平均化することで、開始ラインからの変動を滑らかにします。 |
| 搬送と給餌 | 開繊されブレンドされた繊維は、安定した密度でカードまたはウェブ成形機に輸送されます。 | 安定した給紙密度により、カードをサージや枯渇から保護します。 |
微開口段階では、開口度がブレンダーが達成できる限界を直接設定します。あ HYKS プレファインオープナー ベールオープナーだけで重量がまだ数グラムの房を残す場合に推奨されます。最新のラインでは、この時点で房のサイズを小さくすることが、最も安価に品質をアップグレードできる方法の 1 つです。
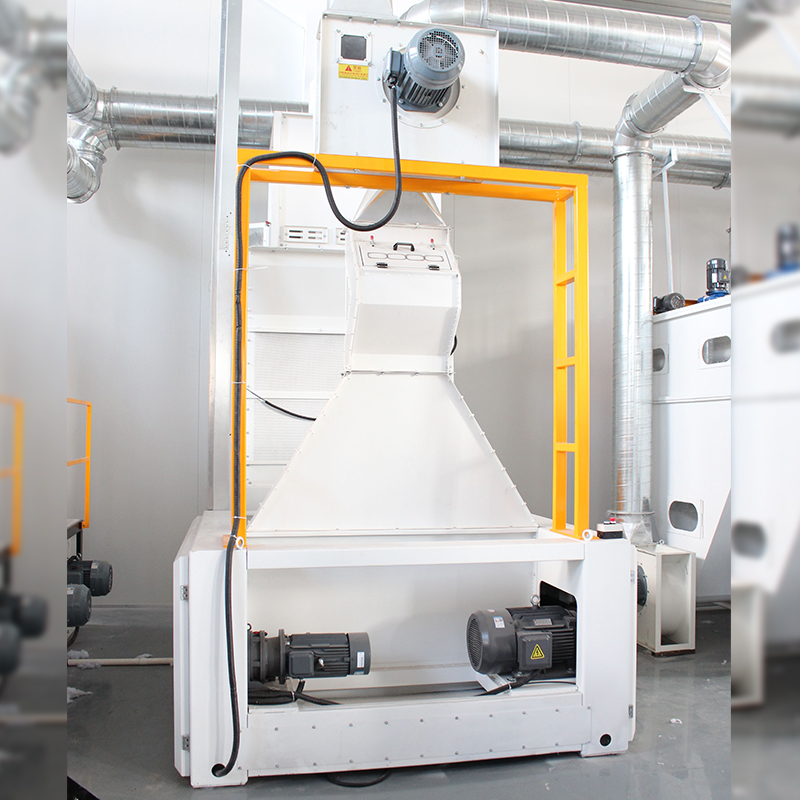 プレ&ファインオープナーマシンのサプライヤーと卸売 |ホンイ 常熟宏宜不織布機械有限公司は、中国のプレオープナーおよびファインオープナー機械のサプライヤーおよびメーカーです。モジュール式、CE 認定済み、... 製品を見る→
ブレンダー自体はさまざまな形式を取ることができます。ニードルパンチおよび熱圧着ラインでは、 ビッグチャンバーブレンダー 繊維を垂直層に保管し、スパイク付き格子またはドラムによって底から引き出します。垂直カットは、チャンバーを満たすのにかかる数分間に発生した変動を平均化します。これは、レシピに 1 つの主要成分が含まれている場合に、ブレンドを安定させる最も信頼できる方法です。
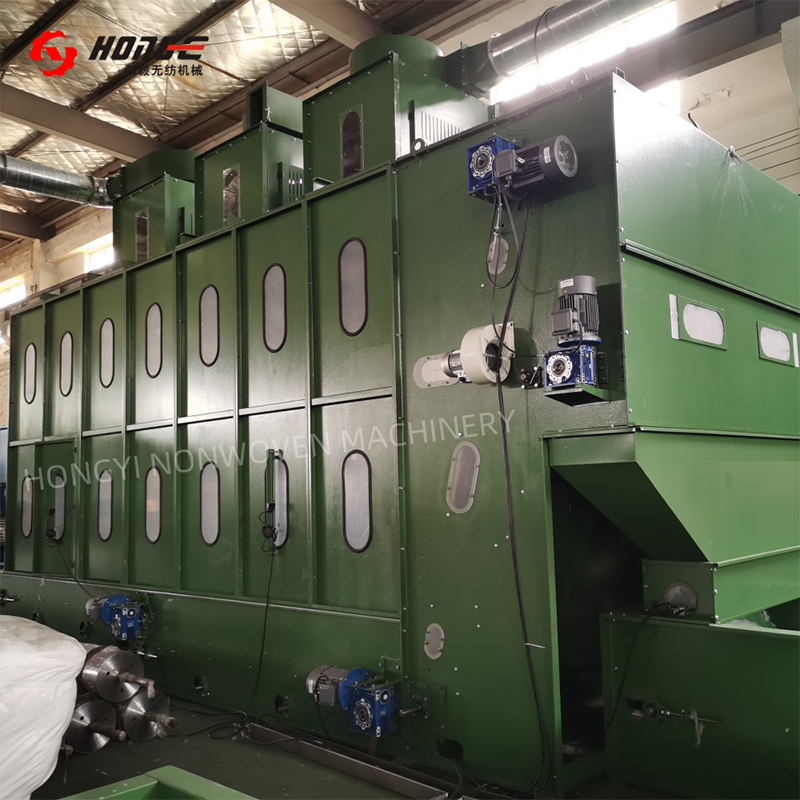 不織布ビッグチャンバーブレンダーマシンのサプライヤー |ホンイ 常熟宏宜不織布機械有限公司は、中国の不織布ビッグチャンバーブレンダー機械のサプライヤーおよびメーカーです。 15–37m3、CE 認証... 製品を見る→
ミックスが十分に優れていることを証明できますか?
混合の程度は、平均ではなく常に変動によって測定されます。混合は平均して正しいものの、2 分ごとに不均一であるため、ラインは 1 時間かけて目標の混合比に達しても、依然として品質の悪い生地が生成される可能性があります。このため、重要な指標はブレンド比の変動係数 (CV) であり、理想的には短いウェブの長さにわたって測定されます。
実際、工場では次の 4 つのレベルのチェックが使用されます。
| 方法 | 測定内容 | 一般的な許容レベル |
|---|---|---|
| 視覚的なウェブ検査 | 縞模様、影の斑点、塊 | 標準照明下では目に見える縞や色の凝集はありません |
| ベールのレイダウンと計量記録 | 長期的な比率の精度 | 主成分はシフトごとに目標値の /-1.5% 以内 |
| ラボブレンド分析 | 実際の繊維含有量(重量別) | 各成分のレシピの /-2% 以内 |
| オンラインセンサー(NIR、カラー) | ウェブ全体での短期的な変動 | 生地100mにわたってCVが3%以下 |
新しい混合ラインを評価するときは、容量の数値だけでなく、CV データもサプライヤーに問い合わせてください。また、ブレンダーのパージ動作は定常状態の精度と同じくらい重要であるため、暗い色から明るい色に切り替えるなど、現実的な最悪のケースをシミュレートするテスト実行も依頼してください。これは一般的な調達の罠であり、本番環境よりも受け入れテスト中に発見する方がコストがかかりません。
本番環境でミキシングが依然として失敗する理由
適切に設計されたラインであっても、混合品質が低下します。不織布工場の現場での経験は、少数の再現性のある原因を示しています。一般的なトラブルシューティングのケースにおける各原因のおおよその割合を以下に示します。パーセンテージは例示であり、公開された標準ではなくサービス記録に通常見られる分布に基づいています。
- 開口部が不十分 (35%)
- 計量 errors (25%)
- 短いブレンド時間 (20%)
- ベールのレイダウン不良 (12%)
- 蓄積と摩耗 (8%)
- 開口部が不十分です。 高処理量でベール開口部または細かい開口部が不足している場合、ブレンダーは大きすぎる房を受け取り、どのブレンダーも不均一な構成要素から均一な混合を作成できません。
- 計量 and metering errors. スケールの漂流、ファイバーシュートの詰まり、ファイバーを計量装置に押し付ける空気圧搬送はすべて、重量信号を歪めます。これらのエラーは断続的に発生する傾向があるため、一定のオフセットよりも検出が困難になります。
- ブレンド時間が短い。 オペレーターはスループットを上げ、製品に縞が現れ始めるまでチャンバー充填サイクルを徐々に減らします。修正方法は、ブレンダー内の測定された滞留時間をメーカーの推奨範囲内に保つことです。
- ベールのレイダウンが悪い。 天然繊維のロットは、細さ、長さ、水分が異なります。敷設計画がこれらの差異を均等に分散しない場合、短期的な比率の変動が現れます。
- 蓄積と摩耗。 ダクトの隅や摩耗した格子に蓄積した繊維は最終的にスラブとして放出され、ウェブ内に局所的な塊が形成されます。
ミキシング機器を購入する前に確認すべきこと
ミキシング機器を単体で購入することはほとんどありません。それはラインの一部として購入され、最終的な生地要件に照らして選択する必要があります。以下の点をチェックリストに記載してください。
- 成分の数と比率の範囲。 安定した比率の 2 成分ラインでは、単純なチャンバーを使用できます。レシピを頻繁に変更するラインには、より柔軟な計量と高速パージが必要です。
- 繊維状。 ステープルの長さ、デニール、クリンプ、嵩密度によって、房がどのように開き、ダクト内をどのように流れるかが変化します。 6 デニールのポリエステル ステープルに適した機械は、高ロフト、低密度の繊維では異なる動作をする可能性があります。
- スループット。 ブレンダーの音量はライン速度と一致する必要があります。ほとんどの混合チャンバーは 10 ~ 30 分間滞留するように設計されています。サプライヤーの見積もりが大幅に低い場合は、フル スループットでの予想される CV を尋ねてください。
- 自動化とデータ。 計量ベルト、周波数ドライブ、PLC レシピにより、メカニカル ブレンダーが反復可能なプロセス ツールに変わります。
- 洗浄性。 色の変化にかかる時間は、滑らかな内部表面、アクセス可能なクリーニング ドア、およびチャンバーを迅速にパージできるかどうかによって異なります。
2 つまたは 3 つの成分を連続的に混合するには、専用の 繊維混合機 計量または容積測定フィードとアクティブな混合要素を組み合わせることで、ブレンドがカードに向かって移動するときに均質化されます。この構成は、コンパクトな設置面積で安定したブレンドを必要とするラインに適しています。
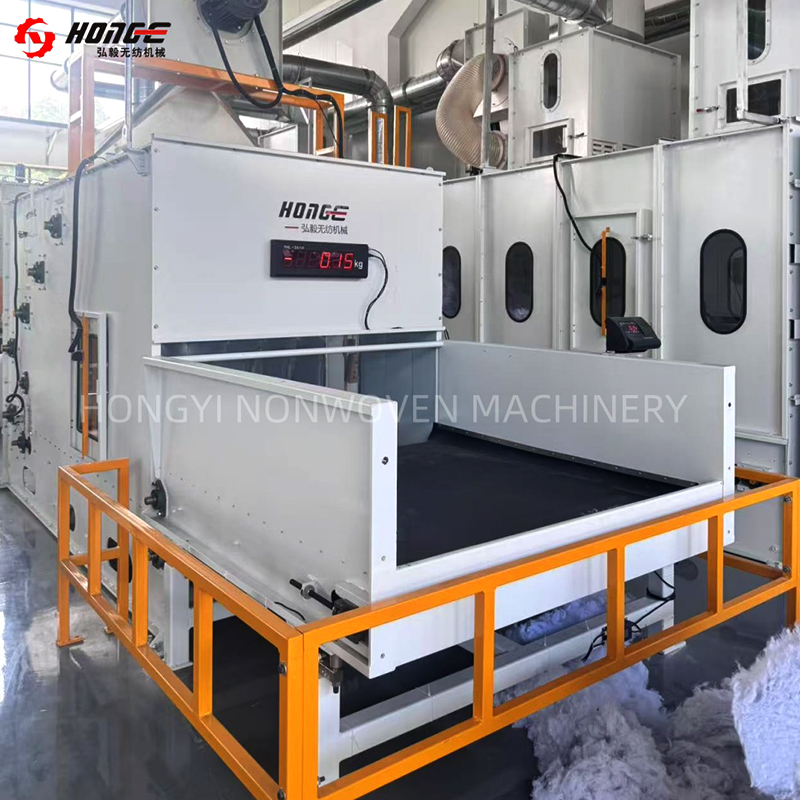 繊維混合機のサプライヤーおよび輸出業者 |ホンイ 常熟宏宜不織布機械有限公司は、中国の繊維混合機のサプライヤーおよびメーカーです。比例計量、CE 認証 製品を見る→
機械自体を超えて、サプライヤーを評価してください。 20 年以上の不織布機械の経験があり、海外で複数の設置を行っているメーカーは、試運転中にプロセスの推奨事項、基準ライン、スペアパーツでサポートしてくれる可能性が高くなります。貴社の製品と同様の製品を実行する最も近いリファレンス インストールを問い合わせて、フル スループットで期待できるブレンド CV を確認してください。
繊維混合に関するよくある質問
ファイバーミキシングマシンとビッグチャンバーブレンダーの違いは何ですか?
大型のチャンバーブレンダーはバッチのようなサイクルで動作します。つまり、垂直層を構築してからそれらを横切って、数分間にわたる変動を平均化します。繊維混合機は、混合要素または気流を使用してシングルパスで連続的に混合し、通常は計量セクションの後に配置されます。多くのラインでは両方を使用します。1 つは平均化に、もう 1 つは最終的な均質化に使用されます。
ブレンダー内の滞留時間はどれくらいあれば十分ですか?
コンポーネントの数と許容される CV によって異なりますが、ステープル不織布ラインの一般的な設計範囲は 10 ~ 30 分です。チャンバーの最大スループットが 10 分未満の場合は、設計を受け入れる前にブレンド CV をテストしてください。
再生繊維を同じ装置内で混合できますか?
はい、ただし、リサイクル繊維は絡み合っていて硬い粒子が含まれている可能性があるため、ブレンダーに入れる前に余分な繊維を開く必要があります。上流にある事前に細かいオープナーが塊のリスクを軽減し、計量デバイスを保護します。再生繊維のかさ密度はバージン繊維よりも大きく変化するため、再生繊維の混合率も監視する必要があります。
色が変わった後にのみ縞模様が現れるのはなぜですか?
以前のレシピからの残留繊維は、ダクト、チャンバーの隅、格子表面に残ります。次のレシピ中に、それは徐々に放出され、縞として現れます。頻繁に色が切り替わるラインは、滑らかなダクト内部、クイックパージチャンバー、アクセスしやすいクリーニングドアを備えた設計にする必要があります。
繊維の混合は不織布ラインの中で最も複雑な部分ではありませんが、ラインの残りの部分が本来の能力を発揮できるかどうかを決定する部分です。次に品質上の問題が発生した場合は、まずブレンドを確認してください。通常、ラインのベール端を見れば、ワインダー端が何を生産しようとしているかが分かります。


