

買い物袋から取り出した軽量のスパンボンド シートを、ニードル パンチされた厚いジオテキスタイルの隣に置くと、まったく異なる 2 種類の不織布が見えますが、どちらにも 1 本の織糸が含まれていません。主要な違いは次の一文で説明できます。 スパンボンド生地は、溶融ポリマーから押し出され、熱によって結合された連続フィラメントで作られています。一方、ニードルパンチ生地は、ウェブ状にカード処理され、有刺針によって機械的に絡められた短いステープルファイバーで作られています。 実現可能な重量範囲、強度プロファイル、空隙率、原材料の選択肢、投資レベル、そして最終的には各生地が提供できる最終製品など、実際的なすべてはこの 1 つの違いから決まります。このガイドでは、両方のプロセスを説明し、特性を並べて比較し、どちらかのテクノロジーを導入する前に適用できる購入チェックリストで締めくくっています。
2 つのプロセス、2 つのロジック: フィラメント vs ステープルファイバー
スパンボンドプロセス: ポリマーから生地までを 1 つのラインで
スパンボンドの製造は、ポリマー ペレット、最も一般的にはポリプロピレン (PP) またはポリエステル (PET) から始まります。ペレットは溶融され、数百の小さな穴のある紡糸口金を通して押し出され、連続フィラメントが形成されます。これらのフィラメントは、ポリマー鎖を配向させるために高速空気によって引き伸ばされ、スパンボンドに重量に見合った良好な引張強度を与えるステップであり、その後、移動するベルト上にランダムに配置されます。ウェブは通常、フィラメントの交差部分を小さな接着点に溶接するホットカレンダー ローラーによって直ちに接着されます。そのため、スパンボンド表面には規則的なドット パターンが見られます。紡績、ウェブ形成、結合が 1 つの統合ラインで高速に行われるため、スパンボンドは、通常約 10 ~ 200 gsm の軽量生地に対して非常に効率的です。
ニードルパンチ加工:カーディング、クロスラッピング、バーブニードル
ニードルパンチ生地は逆のルートをたどります。ポリエステルやポリプロピレンなどの短繊維、さらにウールやジュートなどの天然繊維やリサイクル繊維などの短繊維の俵から始まります。ベールは最初に開封され、混合されます。 繊維混合機 均一な繊維混合により、最終的なウェブ特性の一貫性が保たれるためです。このブレンドをカーディングして軽いウェブにし、それをクロスラップして層を重ねて折り重ね、接着前に重量とロフトを増やします。
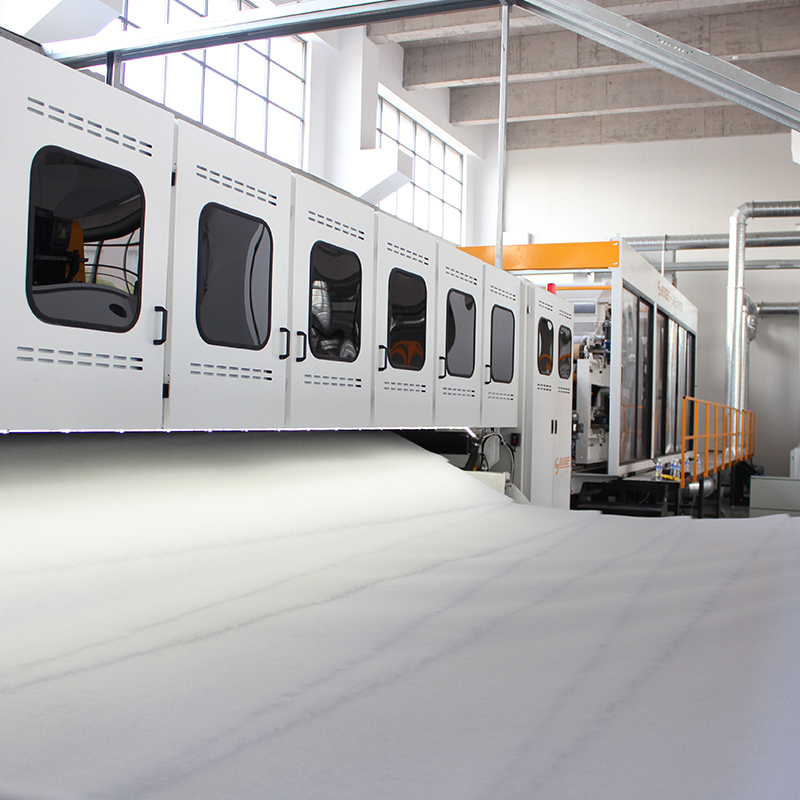 均一ファイバーバット構築用HYPWクロスラッパー ニードルパンチングの前に、必要な重量とロフトに達するようにカードウェブを層に折りたたむ必要があります。このクロスラッパーは、サーボ制御と帯電防止カーテンを使用してウェブを均等に折り曲げ、接着の準備ができた均一で滑らかなバットを提供します。 製品を見る→
この接着工程が生地の名前の由来です。ニードル織機は、何千もの有刺針をウェブに出入りさせます。返しが繊維を捉えて層を通して引っ張り、接着剤や熱を使わずに構造を機械的に連結します。厚さ、密度、強度は、針の密度、貫通深さ、繊維のブレンドによって調整できます。
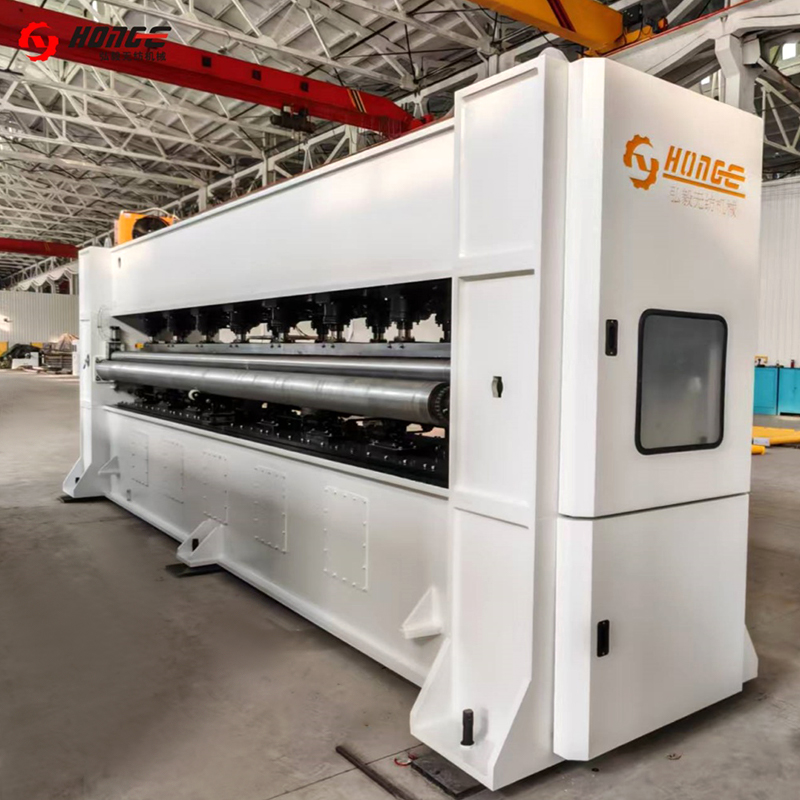 HYZC 生地接着用ニードルパンチングマシン これは、層状のウェブを有刺針で機械的にかみ合わせる機械で、接着剤や熱は必要ありません。最大 8500 mm の作業幅と調整可能な針密度とストロークにより、厚さ、密度、強度を制御します。 製品を見る→
多くの生産者は、ニードリングの後、寸法を安定させ、表面を滑らかにするためにヒートセット、アイロン、またはカレンダー加工を加えてから、生地を巻き取り、幅に合わせてスリットします。
一目で分かる物件比較
一方の生地はフィラメントを溶かすことによって接着され、もう一方の生地はステープルファイバーを絡めることによって接着されるため、商業的なプロファイルはほとんど重なりません。以下の表は、購入者が最もよく比較する必要がある相違点をまとめたものです。
| プロパティ | スパンボンド不織布 | ニードルパンチ不織布 |
|---|---|---|
| 繊維形態 | 連続フィラメント | 短繊維 |
| 接着方法 | 熱: ホットカレンダーローラーがフィラメントの交差を溶接 | 機械的: 有刺針が繊維をかみ合わせる |
| 一般的な坪量 | 約10~200gsm | 約80~1500gsm |
| 厚みとロフト | 薄い、平ら、密な | 厚く、高く、圧縮可能 |
| 表面の外観 | 滑らかで、規則的な結合点を持つ | ふわっとした、フェルトのような |
| 気孔率 | 低から中程度 | 高 |
| 原材料 | 紡糸可能なポリマーのみ(PP、PET) | PET、PP、ブレンド、天然繊維、再生繊維 |
| 回線速度 | 非常に高い | 中等度 |
| 代表的な最終用途 | 衛生、医療、バッグ、農業用カバー | ジオテキスタイル、自動車、カーペット、濾過、詰め物 |
体重の範囲でほとんどの差異が説明されます。スパンボンド ラインは、薄くて均一なシート製品用に最適化されています。重量物を押し込むと平方メートル単位の生産量が減少するため、非経済的になります。対照的に、ニードルパンチラインは、厚手の生地にも簡単に対応できます。クロスラッパーでウェブ層を追加し、ニードルの貫通力を高めるだけです。そのため、約 200 gsm を超えるすべての用途で主流となっています。
各ファブリックが勝てる場所
スパンボンドの領域: 軽量、高速、大量生産
おむつのバックシート、医療用ガウンや包装、再利用可能なショッピングバッグ、作物カバー、家具や床材の裏地や裏地層などの衛生製品など、平方メートル単位で生地が大量かつ低重量で消費される場合には、スパンボンドがデフォルトの選択肢となります。その連続フィラメントは 15 ~ 30 gsm であっても信頼性の高い引張強度を実現し、高速で完全に統合されたラインにより単価が低く抑えられます。スパンボンドが苦手とするのはかさばることです。厚くて嵩高な圧縮可能な構造を経済的に製造することができません。
ニードルパンチ領域: 厚く、多孔質で、繊維が柔軟
速度よりも厚さ、透過性、原材料の柔軟性が重視される場合は、ニードルパンチ生地が最適です。典型的な例には、道路、鉄道、排水工事用のジオテキスタイル、トランクライナー、アンダーカーペットパッドおよび断熱パネルなどの自動車内装部品、ニードルフェルトカーペット、ダストフィルター媒体、詰め物および詰め物、および合成皮革のベースが含まれます。さらなる利点は、このプロセスでは紡糸口金が処理できない繊維(粗繊維、天然繊維、リサイクル繊維、またはブレンド繊維)を受け入れることができるため、材料コストが削減され、リサイクル含有量の目標がサポートされることです。以下のグラフは、ニードルパンチ出力が一般的に最終用途にどのように分配されるかを示しています。
- ジオテキスタイルおよび民間: 30%
- 自動車内装: 25%
- カーペットと床材: 20%
- ろ過: 15%
- 寝具と家具: 10%
コスト、スピード、調達リスク
機器購入者の観点から見ると、2 つのテクノロジーは投資規模の対極に位置します。スパンボンド ラインは単一の複雑な大容量システムです。資本コストが高く、押出成形に多くのエネルギーを使用し、軽量生地を大量に生産した場合にのみ利益が得られます。その製品範囲は狭く、バンド内で坪量を変更することはできますが、スパンボンド ラインを厚いフェルトの生産者に変えることはできません。
ニードルパンチラインはモジュール式であり、製品の成熟に合わせて、オープニングとブレンディング、カーディング、クロスラッピング、ニードリング、そしてオーブンやアイロンなどの仕上げ装置という段階で拡張するのが簡単です。導入コストは低く、ライン速度は中程度であり、主な経常コストは、磨耗し、場合によっては破損する針と、ファイバー準備の品質です。不均一な送りは、不均一なウェブ重量として直接現れるため、 不織布振動フィーダー オプション品ではなく、品質保証です。
経験則は簡単です。ターゲット製品が使い捨てまたは約 100 gsm 未満の軽くて耐久性のある生地の場合、スパンボンドが効率的な方法です。耐久性があり、約 150 gsm を超える厚手または嵩高の製品の場合、またはリサイクル繊維や天然繊維を使用したい場合は、ニードルパンチングが実用的な選択です。ジオテキスタイル、自動車用フェルト、ニードル フェルト カーペットなどの短繊維生産能力を構築している工場では、ベール オープナーからワインダーまでのチェーン全体を結び付ける完全なニードル パンチング フェルト生産ラインが必要です。
 HYLニードルパンチングフェルト生産ライン ジオテキスタイルや自動車用フェルトなどの耐久性に優れた生地をターゲットとする生産者向けに、この完全なラインは繊維の準備からニードルパンチング、完成したフェルトまでをカバーしており、幅は 9,000 mm、重量は 100 ~ 1,200 gsm です。 製品を見る→
決定前の6つのチェックリスト
- 目標坪量: スパンボンド点までの 100 gsm 未満。 150gsmを超えるとニードルパンチングを指します。中間では両方を評価します。
- 製品寿命: 使い捨ての方がスパンボンド速度に有利です。長寿命で耐荷重性のある製品は機械的接合に適しています。
- 繊維の供給: リサイクル繊維、粗繊維、または天然繊維を使用する予定の場合、事実上、ニードルパンチングが唯一の選択肢となります。
- 厚さと透過性: フィルター、ジオテキスタイル、パッドには、ニードルパンチのみが提供するロフトが必要です。
- 量と予算: 大量の軽量生地により、スパンボンドの設備投資が正当化されます。モジュラーニードルパンチラインは段階的な投資に適合します。
- 柔軟性: ニードルパンチにより、繊維のブレンド、重量、密度を 1 つのラインで変更できます。これは、製品構成がまだ進化している場合に役立ちます。
よくある質問
スパンボンドはニードルパンチ不織布より強いですか?
自動的ではありません。軽量の材料 1 グラム当たり、スパンボンドの連続フィラメントは優れた引張強度を示します。そのため、20 gsm のスパンボンドが包装材として機能します。重い重量では、固定された溶接点に依存するのではなく、絡み合ったステープルファイバーが荷重下で伸びて再配向するため、ニードルパンチ生地はより高い嵩高さ、引き裂き抵抗、伸びを実現します。
ニードルパンチラインは再生繊維を使用できますか?
はい、これは経済に関する最も有力な主張の 1 つです。リサイクルされた PET または PP のステープル、エッジトリムオープナーで再度開かれた生産端材、および粗い天然繊維は、開封、混合、供給が混合を均一に保つ限り、すべて針よく刺されます。
同じ重さの場合、ニードルパンチ生地の方が厚くなるのはなぜですか?
ニードリングにより繊維が生地の平面から浮き上がり、三次元の多孔質構造が形成されます。スパンボンドでのカレンダー結合によりウェブが平らになるため、1 平方メートルあたり同じグラム数でも、より薄く密度の高いシートが得られます。
2 つのプロセスが最終的に同じ製品になることはありますか?
時々。中重量の耐久性のある製品はどちらの方法でも作ることができ、それらを組み合わせた製品もあります。たとえば、ロフトを確保するためにニードルパンチされたコアと、滑らかさのために接着された表面層を組み合わせたものです。しかし、ほとんどの仕様では、重量とロフトの目標は明らかに 1 つのプロセスを指します。
つまり、スパンボンド不織布とニードルパンチ不織布は、重量と構造で分ければ競合するものではなく、軽量で均一な大容量シートにはスパンボンドを選択し、厚くて多孔質で繊維に柔軟性のあるフェルトにはニードルパンチを選択してください。ロードマップが 2 番目のファミリーに傾いている場合、オープニング、ブレンディング、カーディング、クロスラッピング、ニードリング、仕上げなどの機器チェーンはモジュール式なので、市場の成長に合わせて一度に 1 ステップずつ構築できます。


