

不織布加工 生産ラインの作業が顧客のすぐに使える製品になる場所です。メインラインを残したニードルパンチフェルトまたは熱接着綿のジャンボロールは、幅に合わせてスリットし、指定された密度に巻き、扱いやすいロールサイズに切断し、多くの場合、表面を安定させるためにアイロンがけまたはヒートセットする必要があります。この変換がどの程度うまく実行されるかによって、生地のどのくらいが販売可能な商品になるか、それらの商品がロールからロールまでどの程度一貫しているか、そしてどのくらいが端のトリミングや拒否されたスクラップになるかが決まります。
不織布加工とは何ですか?
不織布加工 refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
変換すると隠れた品質問題が明らかになるため、この区別は重要です。坪量が不均一なウェブは均一に巻き取れません。張力の制御が不十分だと、スリッターが裁断する前に軽量の生地が伸びて幅が変わってしまう可能性があります。繊維の準備さえも影響を及ぼします。 ビッグチャンバーブレンダーマシン 繊維が一貫して混合されないため、密度の変動が変換ステーションにまで伝わります。そのため、経験豊富な工場管理者は、仕上げ装置だけでなく、ライン全体の尺度として加工パフォーマンスを扱います。
変換は、ニードルパンチ、サーマルボンド、エアレイド、スパンボンド、メルトブローンなど、業界で使用されているほとんどのファブリック ファミリに適用されます。ハイジーンロールには正確な幅制御が必要です。クリーニング クロスには、端がきれいにトリミングされていることと、ロールの堅さが一貫していることが必要です。ジオテキスタイルには、信頼性の高い現場設置を可能にする公差が必要です。
不織布加工プロセスのステップバイステップ
不織布ロールの加工は、ラインがスリット、巻き取り、またはシート切断を中心に構築されるかどうかにかかわらず、定義された順序に従います。
- くつろぐ - ジャンボ ロールは、張力を一定に保つブレーキまたはドライブを備えた巻き戻しスタンドに取り付けられます。
- スリッティング - ロータリーナイフまたはシャーカットブレードでウェブを目的の幅にトリミングします。
- 巻き戻し中 - スリットウェブは、制御された張力とニップ圧力で個々のコアに巻き付けられます。
- クロスカットまたはシートカット - ロールは、特定の用途に合わせて短い丸太またはシートに切断されます。
- 仕上げ - アイロン、ヒートセット、またはエッジシーリングにより、表面の一貫性と寸法安定性が向上します。
- 検品・梱包 - 包装とラベル付けの前に、エッジ、ロール密度、寸法がチェックされます。
オーブンまたはニードリングゾーンに入るバットの均一性によって、完成したロールの幅全体の厚さが均一かどうかが決まります。あ 不織布振動フィーダー 均等性が設定される最初の場所の 1 つです。バットが変化すると、加工ステーションはそれを張力の変動や表面の欠陥として認識します。
一般的な変換方法
| 方法 | 典型的な出力 | 一般的な製品 |
|---|---|---|
| ロールスリッティング | 幅50~2,000mmの完成ロール | 衛生 rolls, wipes, industrial roll goods |
| シートカット | 積み重ねられたシートまたは折り畳まれたシート | ワイプ, face masks, interlining |
| ダイカット | 形状部品 | 化粧用パッド、医療用包帯 |
| 熱または超音波接合 | シールされたエッジとラミネートされたセクション | 保護カバー、フィルターポケット |
実行する変換装置
信頼性の高い加工装置は、正確な張力制御、きれいな切断、繰り返し可能な巻き取りという 3 つの機能によって定義されます。張力制御により、軽量ウェブの伸びや重いフェルトの伸縮を防ぎます。切断精度は、ロールがラベルに記載された幅を実際に満たしているかどうかによって決まります。巻き密度は、顧客が高速で巻き戻すときのロールの挙動に影響します。
スリッティング段階では、 HYFQスリッター機 硬化したロールに対して正確なブレードの位置を設定することで、繊維が溶けたり、トリムがぎざぎざになったりすることなく、きれいで真っ直ぐなエッジを生成します。これは、端にある 1 本の迷走繊維が品質不合格の原因となる、クリーニング クロスや医療用ワイプなどの製品にとって最も重要です。
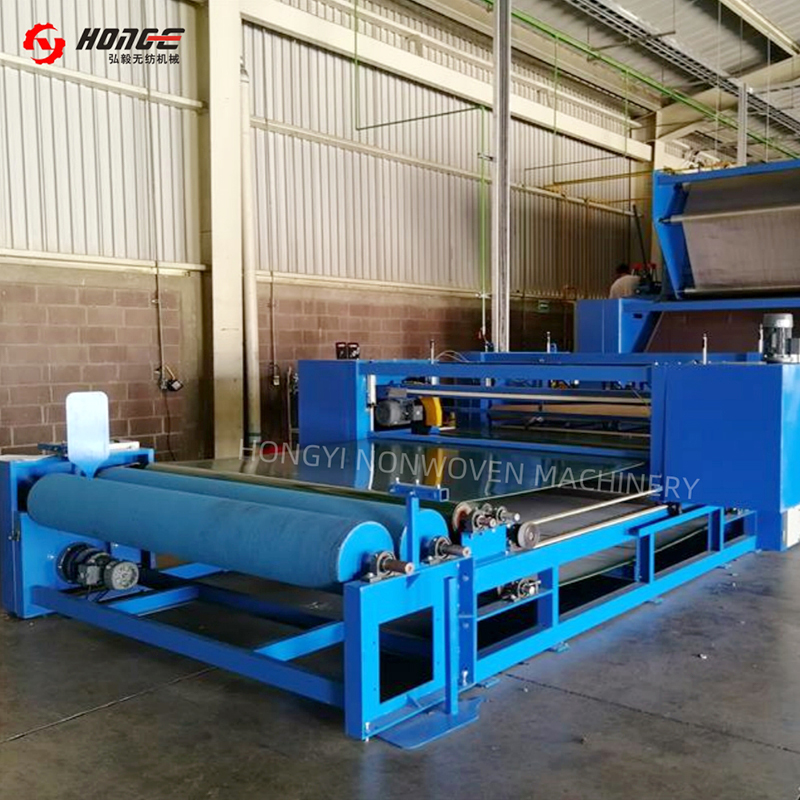 不織布スリッター機のサプライヤーと卸売 |ホンイ 常熟宏宜不織布機械有限公司は、中国の不織布スリッター機のサプライヤーおよびメーカーです。統合されたプラットフォーム、高精度... 製品を見る→
ロール構築は方程式の残りの半分です。あ HYSJ ワインダー&カッター 完成した各ロールがコアから外層まで均一な硬さを有するように、巻き取りストローク全体にわたって張力プロファイルを管理します。設定した長さに達すると、ラインを停止することなく切断して新しいコアに移送するため、ロール交換の無駄が直接削減されます。
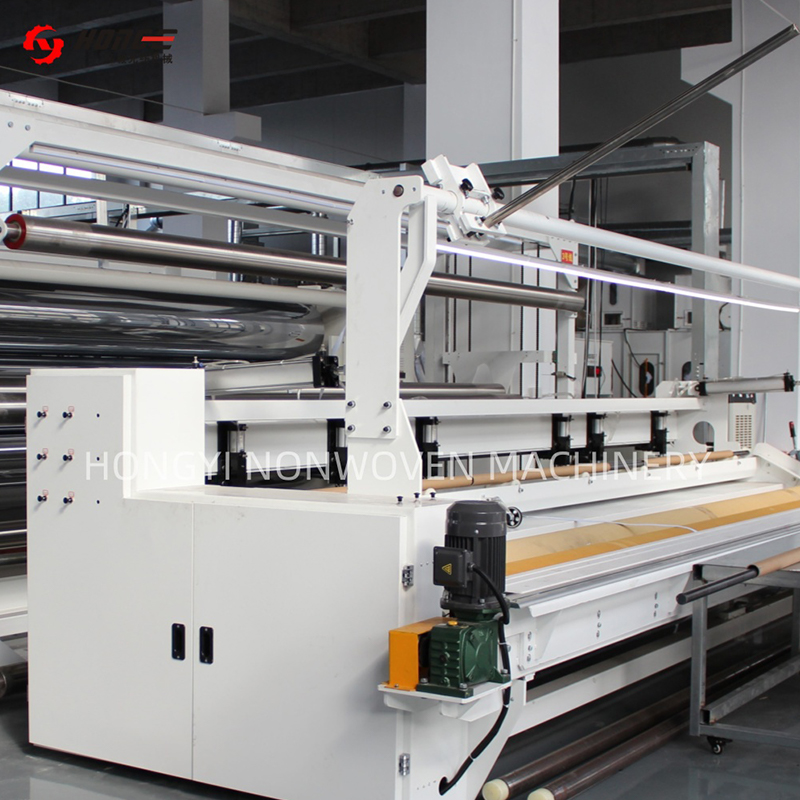 不織布スリッターとワインディングマシンのサプライヤー |ホンイ 常熟宏宜不織布機械有限公司は、中国の不織布スリッティングおよび巻取り機のサプライヤーおよびメーカーです。幅≤10m、... 製品を見る→
熱接着綿とニードルパンチフェルトは、通常、仕上げパスの恩恵を受けます。あ HYTG不織布アイロン機 制御された熱と表面圧力を加えて緩んだ繊維を滑らかにし、生地を安定させるため、その後のスリットによりきれいなエッジが生成され、最終的なロールは保管時に寸法が安定します。
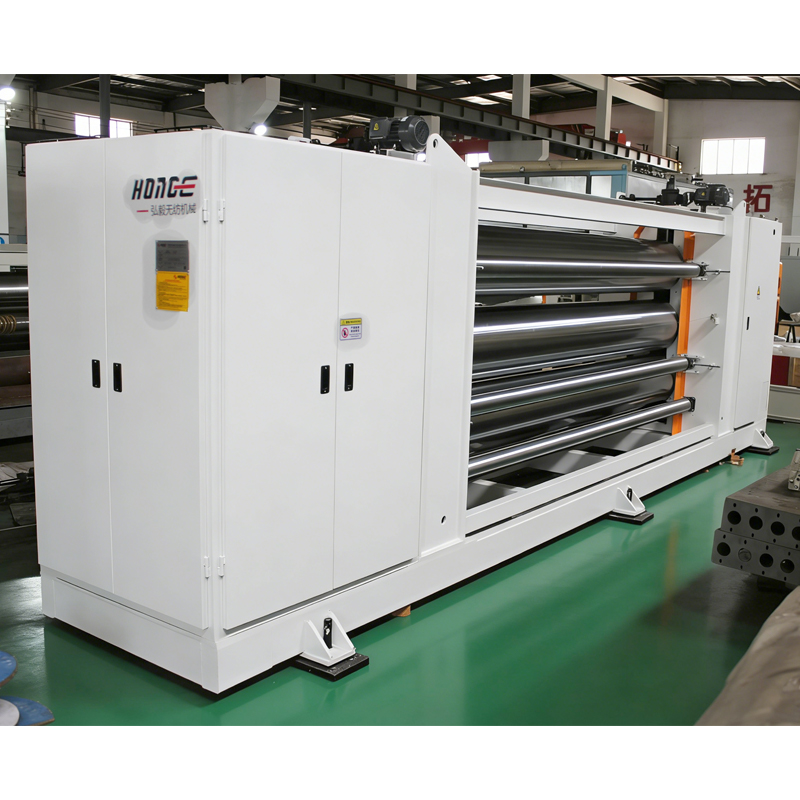 不織布アイロン機のサプライヤーとメーカー |ホンイ 常熟宏宜不織布機械有限公司は、中国の不織布アイロン機械のサプライヤーおよびメーカーです。 2 ~ 3 ローラー、幅 2000 ~ 7... 製品を見る→
社内変換と外部委託変換
すでに不織布ロール製品を製造しているメーカーの場合、社内加工を追加または拡大するかどうかは、通常、管理とマージンを考慮して決定されます。 3.2 メートルのジャンボ ロールを外部のコンバーターに出荷すると、運賃、取り扱い、2 番目のマージン層が追加され、完成したロールが顧客に届くのが遅れます。
社内での変換によりリードタイムが短縮され、外注では不経済となるカスタム幅の注文が可能になります。また、品質上の問題を常に可視化できます。ロールの巻きが悪い場合、ライン オペレーターは同じシフト内でそれを確認し、上流の原因を修正できます。トライアル、非常に少量の製品、またはたまにしか使用しない特殊な機能を必要とする製品の場合は、アウトソーシングが引き続き賢明です。
- リードタイム管理 - サードパーティで待機する代わりに、今日の生産を今日変換します。
- 収量保持率 −ラインが許可する場合、エッジトリムと初期廃棄物を回収して社内で再利用します。
- カスタムオーダー —コンバーターの最小値を交渉することなく、50 mm 以上の幅の小売注文を受け入れます。
- 品質に関するフィードバック - 欠陥の変換は、上流のプロセスパラメータを直接ポイントします。
加工時の品質管理と許容範囲
変換品質はミリメートルとグラムで測定されます。衛生製品およびワイプ製品の幅の許容差は通常、±1 ~ ±2 mm です。工業用フェルト製品は一般的に±3 mm です。ロール密度は、ロールの重量、直径、接触圧力を測定することによって確認され、目標の硬さの範囲として表されます。エッジの真直度は目視で検査されます。砂時計や鐘の形は張力の問題を示しており、ロールが成長するにつれて悪化するだけです。
変換時の無駄は決してゼロではありませんが、制御可能です。以下のグラフは、よく運営されているライン上で通常どこに無駄が発生するかを示しています。
自動化により、人間に依存する廃棄物の割合が削減されます。自動ロール交換、プリセット長カウント、自動張力調整により、2 番目に大きな要因であるロール交換ロスを削減します。 15 分間の手動ロール交換と 3 分間の自動交換の違いにより、シフト全体で有意義な生産時間が追加されます。
変換機器を購入する際に注意すべきこと
変換装置の購入は、製品構成に機械を適合させることから始まります。主にワイプを実行するラインには、ニードルパンチされたジオテキスタイル ロールを毎日実行するラインとは異なる要件があります。
- 速度の互換性 - 加工ラインは、それに供給する最も遅い生産ラインに追いつく必要があります。
- 幅範囲 - 最大トリム幅だけでなく、使用可能な最小幅と最大幅を確認します。
- ロール直径容量 -巻き戻しスタンドが実際に製造するジャンボ ロール重量に対応できることを確認します。
- 張力制御 - 軽い布地と重い布地では動作が異なるため、応答が速い独立した張力ゾーンを探します。
- 自動化レベル −自動コアローディング、スプライシング、ロール交換により、ライン上の最大の人件費が直接削減されます。
- エネルギーとメンテナンス - モーターの効率、ブレードの交換間隔、摩耗部品へのアクセスを比較します。
変換の問題は通常、メインラインと仕上げ装置の間の境界を越えて診断されるため、変換では他のラインセグメントよりもサプライヤーの経験が重要になります。 Changshu Honyi Nonowned Machinery は、メキシコ、ブラジル、トルコ、エジプト、バングラデシュ、ベトナムを含む 20 か国以上で不織布機械および装置を 20 年以上設置してきたサプライヤーの一例です。この幅広さは、さまざまな原材料、気候、オペレーターのスキルレベルに合わせてラインを調整する必要がある場合に役立ちます。
コミットする前に、サプライヤーの最近の状況を確認してください 業界ニュース 事例参照により、彼らが 1 回限りのプロトタイプを販売するのではなく、貴社の製品分野で積極的にラインを構築し、サポートしていることを確認できます。
不織布加工に関するよくある質問
不織布の加工と不織布の製造は同じですか?
いいえ。製造では、ウェブの形成と接着を通じて生地自体を製造します。製造されたロールを、サイジング、巻き取り、切断、または完成品に変換します。製造は生地の特性を決定し、変換は製品の形式と使いやすさを決定します。
スリット不織布ロールの幅公差はどれくらいが現実的ですか?
衛生製品およびワイプ製品の場合、幅の公差は ±1 ~ ±2 mm が一般的です。より重い工業用フェルトやジオテキスタイルの場合、±3 mm がより一般的です。許容差は、生地の重量、エッジの品質、巻き戻し張力の安定性に依存します。
1 つの加工ラインでさまざまな種類の不織布を処理できますか?
はい、制限内です。スリッティング ラインは通常、ブレードの種類、張力設定、巻き取りパラメータが調整可能な場合、ニードル パンチ、熱接着、エアレイドの生地を処理できます。非常に軽いメルトブローンウェブや重い硬いフェルトでは、異なるナイフシステムや巻き取りローラー表面が必要になる場合があります。
コンバージョンに伴う隠れた最大のコストは何ですか?
ロール交換のダウンタイムと起動時の拒否されたロールは、最も過小評価されている 2 つのコストです。どちらも、自動ロール交換と反復可能な張力制御によって直接削減されます。そのため、頻繁に製品を交換するラインでは、これらの機能がすぐに効果を発揮します。


