

カーディング中のネップは、カードに到達する前に繊維がどれだけ開かれてブレンドされるか、供給装置がその繊維をどのように均一に供給するか、カーディング ワイヤー、シリンダー速度、ローラー設定がどのように維持されるかという 3 つのことを同時に制御することによって防止されます。これら 3 つの段階のいずれかをスキップすると、カード機を調整した後でもネップが再び発生し続ける最も一般的な理由です。
ネップとは実際何なのか、そしてなぜネップが形成されるのか
ネップとは、個々のフィラメントに開くことを拒否する、繊維の小さなもつれた結び目です。ウェブライトテーブルの下では、ネップは小さな高密度の点として現れ、繊維ウェブの均一性を破壊し、後に完成した不織布ロールに弱点、ピンホール、または粗い部分を引き起こします。ネップはカーディング機自体の内部だけで作られるわけではありません。ほとんどの生産ラインでは、 ネップの原因となるもつれの 60 ~ 70% カードシリンダーに到達する前に、原料繊維の中にすでに存在しているため、開封と混合の段階でほとんどの責任が発生します。
繊維がカードゾーンに入ると、メインシリンダー、ワーカーローラー、ストリッパーローラーがこれらのもつれをほぐすことになっています。ワイヤーが鈍かった場合、繊維が平らでないマットに到達した場合、またはシリンダーの速度が繊維の種類と一致しない場合、既存のもつれが分離されずに押し出され、繊維の破損により新しいネップが形成される可能性があります。
上流で開始: 繊維の開繊とブレンドの品質
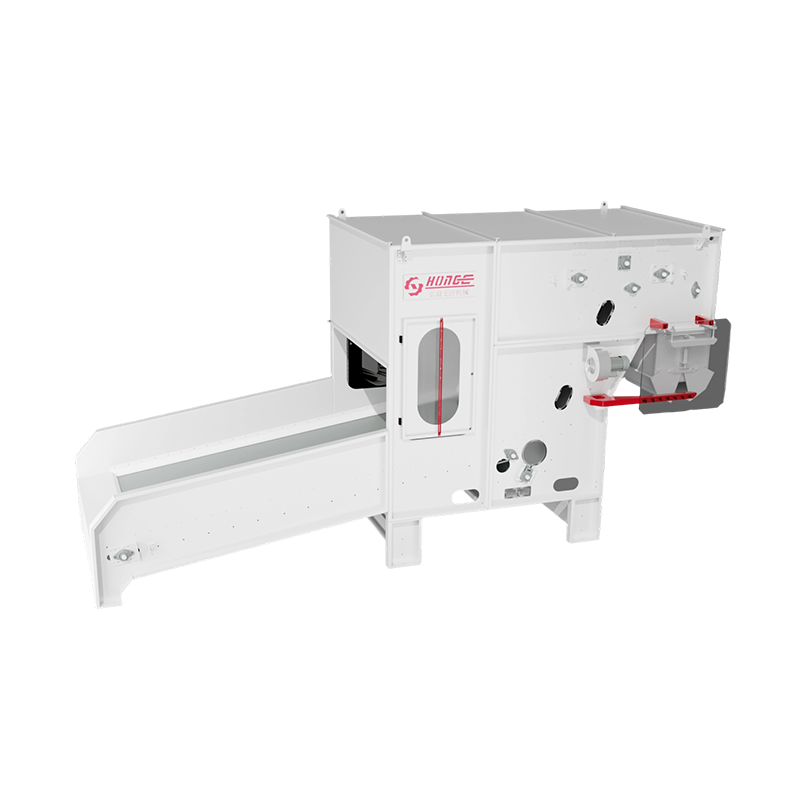
すべての不織布ラインは、圧縮されたベール状の繊維から始まり、多くの場合、汚染物やしっかりとロックされた房が含まれています。あ ベールオープナーマシン この圧縮された塊を作業可能な房に分割し、それらの房のサイズは、後でカードに表示されるネップの数に直接影響します。
- プレオープナーマシン 段階: 大きなベールの塊を中程度の房に縮小し、細かく開く前に重いゴミやほこりを取り除きます。
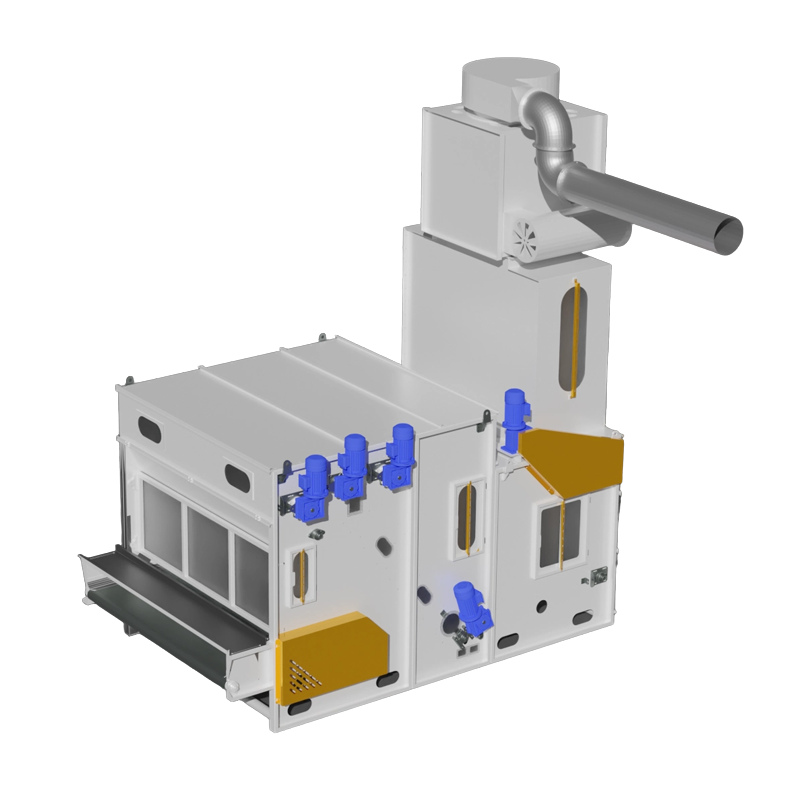
- ファインオープナーマシン 段階: タフトを小さく一定のサイズに分解します。通常、合成ステープルファイバーの場合は 1 タフトあたり 5 ~ 8 グラム未満で、カーディング ワイヤーがきれいに分離できるほど十分な大きさです。
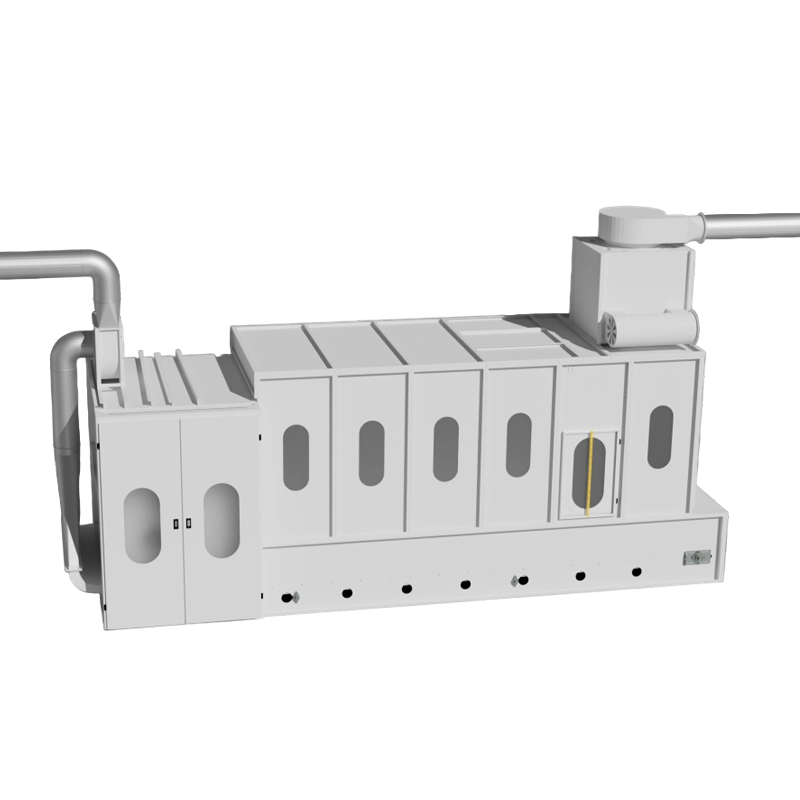
- 不織布ビッグチャンバーブレンダーマシン : 密度、水分、繊維の種類のばらつきがロット全体で均一になるように繊維バッチを混合し、ネップに変わる局所的な塊を防ぎます。
適切な繊維混合機の段階を省略したり、高スループットで繊維を開口部に押し込むことは、不織布生産ラインにおける慢性ネップの苦情の最も頻繁な根本原因の 1 つです。
供給装置: ほとんどのオペレータが過小評価しているステップ
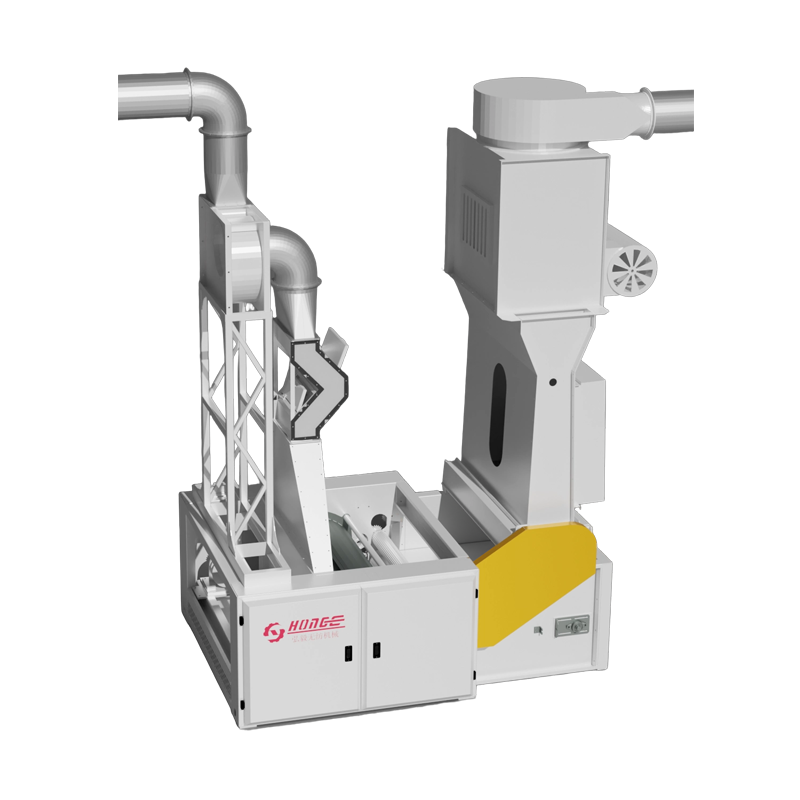
十分に開いた繊維であっても、供給が不均一であるとネップが発生することがあります。あ 不織布振動フィーダー スパイク格子と均等なローラーを使用して、一定量の繊維をカードの口に送ります。格子の速度がカードの送り込み速度と一致しない場合、繊維はある場所では堆積し、他の場所では薄くなり、堆積した部分が絡まる可能性が非常に高くなります。
A 不織布空気圧フィーダー 空気輸送では、格子ベルト上で繊維を圧縮するのではなく、供給の直前まで繊維を緩めた状態に保つことができるため、軽い繊維や短い繊維には多くの場合好まれます。リサイクルまたは再生繊維の場合は、専用の バットフィーダーマシン または 繊維供給機 再生繊維には、より優しく、より均一な取り扱いを必要とする短くてもつれた破片がすでに多く含まれている傾向があるため、重みを調整できることが役立ちます。
アン エッジトリムオープナー これもここで言及する価値があります。ラインに戻されるエッジトリムと耳くずは、通常、バージンファイバーよりもコンパクトで結び目があるため、メインフィーダーホッパーに直接落とされるのではなく、独自の開口段階を通過する必要があります。
ネップフリーファイバーの調製用に構築された装置
以下の各段階は、繊維がカードシリンダーに到達する前にネップを減らすという特定の役割を果たします。 Honyi は、フルラインを CE 認定不織布機械として、または繊維の種類に合わせたカスタマイズされた不織布機械ソリューションとして提供します。

ネップを直接軽減するカード機の設定
繊維が十分に維持された状態に達すると、 不織布カード機 、ネップ制御には 3 つの設定が最も重要です。
| 設定 | ネップへの影響 | 一般的な調整 |
| ワイヤーの状態 | 鈍いワイヤーや曲がったワイヤーは毛束をとかさずに押し込みます。 | 毎週点検し、12 ~ 24 か月ごとに交換してください |
| シリンダーとワーカーローラーの隙間 | 広い隙間で絡まった毛束も離れずに通過 | 細いデニールまたは短繊維ブレンド用の狭いギャップ |
| シリンダ速度 | 繊維の種類と速度が一致しないと切断が発生し、新たなネップが発生します | 標準 20 ~ 40 m/min、高速ダブルシリンダー カードでは最大 80 m/min |
| 供給の均一性 | マットの厚さが不均一であると、ワイヤーの局所的なゾーンに過負荷がかかります | 不織布カード機用オートレベラーと組み合わせる |
アン 不織布カード機用オートレベラー これは、入ってくるマットの重量を継続的に測定し、フィードローラーの速度をリアルタイムで調整し、未加工の繊維密度がバッチごとに異なる場合でも平方メートル当たりのグラム数 (GSM) を一定に保つため、ここでは特に効果的です。多くの場合、この 1 回の追加により、ワイヤを 1 回変更するよりもネップ関連の不良品が削減されます。
実践的な毎週のメンテナンスルーチン
- 後で凝集した房として解放される繊維の巻き付きを防ぐために、スパイク格子とストリッピングローラーを毎日掃除してください。
- カーディングワイヤーの歯を毎週拡大してチェックします。完全な切り替えを待つのではなく、平らになったり曲がったりしているセクションを交換してください。
- GSM 測定値が目標許容範囲内に収まるように、フィードセンサーとオートレベラーを毎月校正してください。
- ローラーのアライメントを歪める可能性のある熱摩擦を避けるために、500 稼働時間ごとに高速シリンダーとローラー ベアリングに注油してください。
- ライトテーブルサンプルを使用してシフトごとのログネップ数をカウントするため、顧客からの苦情になる前にドリフトを検出できます。
ファイバの種類に合わせた機器のマッチング
ネップ予防は決して万能ではありません。リサイクル ポリエステル、綿混紡、および細いマイクロファイバーはすべて、同じカーディング ワイヤーと送り速度に対してそれぞれ異なる反応を示します。
- リサイクルまたは再生繊維: 再生繊維にはすでにより多くのもつれが含まれているため、シリンダー速度を低くし、ローラーのクリアランスを厳しくし、供給前に専用の繊維を開繊および混合装置の段階で使用することが好ましいと考えられます。
- ファインデニールまたはマイクロファイバー: 高速ダブルシリンダーカードと正確なオートレベラー制御を組み合わせることで、繊維の破損を制限しながらウェブの均一性を優れた状態に保ちます。
- 綿やウール混紡などの天然繊維: 空気圧フィーダーを介した穏やかな供給により、緩んだ繊維が結び目に圧縮されてしまう機械的ストレスが軽減されます。
長期ネップ制御をサポートする装置の選択
ネップはベールからウェブまでのあらゆる段階の影響を受けるため、通常、最も信頼性の高い結果は、速度比が一貫していない異なるソースからの機器を混合するのではなく、適合する一連の機械から得られます。 Changshu Honyi Nonowned Machinery Co., Ltd. は、特定の繊維ブレンド向けにカスタマイズされた不織布機械ソリューションを備えた CE 認定不織布機械として構築された、繊維開繊およびブレンディング装置、フィードおよびカーディング装置、ウェブ形成およびニードルパンチ装置といった一連の一連の装置を提供する不織布装置サプライヤーです。また、ローラーの速度と格子のタイミングを設置後に調整するのではなく最初から同期できるため、開口、ブレンド、フィード、カーディングの各段階を単一の不織布機械工場で行うことにより、校正も簡素化されます。
よくある質問
カーディング機は、原繊維にすでに存在するネップを修正できますか?
部分的に。適切にセットアップされたカードは、既存のもつれを解くことはできますが、適切なファイバーの開口とブレンドを完全に置き換えることはできません。すでに緩んで均一に混合された状態で到着した繊維は、1 段階のオープナーを通って押し出された繊維よりも常にきれいにカード化されます。
ネップを低く抑えるには、カーディングワイヤーはどのくらいの頻度で交換する必要がありますか?
ほとんどの手術では、ファイバーが天然素材か研磨性合成素材かに応じて、ワイヤーの寿命は 12 ~ 24 か月ですが、毎日の清掃と毎週の検査により、その期間が延長されます。
ネップの場合、カーディング速度よりもフィーディング速度が重要ですか?
どちらも重要ですが、より一般的な根本原因は不均一な給餌です。安定した、適切に調整された不織布振動フィーダーまたは空気圧フィーダーは、カードでのネップ形成のほとんどを引き起こす過負荷ゾーンを防ぎます。


