

200 g/m² のニードルパンチされたポリプロピレン ジオテキスタイルは、緻密なフェルトのように見えます。縦糸も横糸もありません。その強度は、何千ものとげのある針がバットを通して繊維を絡まるまで引っ張ることによって生まれます。不織布ジオテキスタイルがどのように作られるかについての簡単な答えは次のとおりです。ステープルファイバーは開繊され、ブレンドされ、ウェブにカーディングされ、クロスラップされてバットになり、機械的または熱的に接着され、ロールに巻かれます。ニードルパンチされたジオテキスタイルは、分離、濾過、排水の主力製品であり、主に機械的結合に依存しています。
この違いは購入段階で重要です。不織布ジオテキスタイルを単位面積あたりの質量だけで指定すると、ロールが現場で機能するかどうかを決定する変数、つまり繊維ブレンド、ウェブの均一性、針密度、ヒートセット条件を見逃す可能性があります。同じ 200 g/m² ラベルが付いた 2 つのロールが異なる動作をする理由は、製造ルートによって説明されます。
核心的な答え: 織機ではなく 4 つの段階
不織布ジオテキスタイルの生産は、大きく 4 つの段階に従います。各ステージは個別のマシンとして実行することも、連続ラインにリンクすることもできます。
- ウェブの形成: 繊維は開かれ、ブレンドされ、カーディングされ、均一なバットにクロスラップされます。
- ウェブボンディング: バットは針で刺されたり、熱接着されたり、化学的に接着されたりして繊維を固定します。
- 仕上げ: 生地はヒートセット、カレンダー加工、スリット、または表面処理されていてもよい。
- 巻き上げと検査: 完成したジオテキスタイルは巻き取られ、テストされ、梱包されます。
ニードルパンチングは、良好な誘電率と耐穿刺性を備えた厚い多孔質構造を作り出すため、多くのジオテキスタイルグレードで主流となっています。このプロセスは織りません。それは絡みます。
ステージ 1: ファイバーベールを開いてブレンドする
ほとんどのニードルパンチジオテキスタイルは、ポリプロピレンまたはポリエステルの短繊維から始まります。繊維は圧縮された梱包で届きます。ベールオープナーはベールを房に砕きます。次に、開繊機でそれらの房を分離し、繊維に添加剤、着色剤、または再生繊維を一貫して混合できるようにします。ブレンドではレシピが設定されます。たとえば、バージンとリサイクルの割合が 70/30 のブレンドは、目視ではなく重量で管理する必要があります。そうしないと、完成したロールの強度と孔径が変化します。
大型バッチブレンダーは、小さな計量誤差を軽減するため、ジオテキスタイルラインでは一般的です。ブレンド比率が変動すると、後で弱点、厚みの不均一、または濾過の穴として現れる可能性があります。に関する記事 繊維混合機の仕組み メカニカル面について詳しく説明します。
湿気も重要です。湿気の多い繊維はシュート内でブリッジする可能性があり、過度に乾燥した繊維は静電気を発生させて飛ぶ可能性があります。オペレーターは通常、開口強度と繊維の損傷のバランスをとります。開口が少なすぎると塊が残り、多すぎると短い繊維と粉塵が生じます。
ステージ 2: カーディング、クロスラッピング、ウェブの均一性
開いたブレンドはカード機に供給されます。カーディング ワイヤーは房を個々の繊維に開き、それらを機械方向にある程度揃えて、薄いウェブを形成します。この時点ではウェブはデリケートです。次に、クロスラッパーがウェブをコンベア上で前後に折り畳んで、より厚いバットを作ります。折り目の数、送り速度、ドラフト比によってバットの重量と幅が決まります。
ここで単位面積あたりの質量が実際に作成されます。カード送りが変動すると、クロスラッパーでは修正できません。クロスラッパーベルトの張力が不均一な場合、バットの一方の端が重くなる可能性があります。 ±5% 公差の 200 g/m² ターゲットでは、ロール全体で 10 g/m² のスイングが可能です。より厳しいプロジェクトでは、±2% ~ ±3% が必要になる場合があります。その違いは、多くの場合、濾過性能と継ぎ目の強度に現れます。
適用範囲の例。最終的な仕様は、ファイバーの種類、針の密度、プロジェクトの設計によって異なります。
ステージ 3: ニードルパンチング: 生地の強度がどのように得られるか
バットはニードルパンチングマシンに入ります。何千もの有刺針がニードルボードに取り付けられています。ボードが上下に動くと、針がバットに突き刺さり、バーブが繊維の束を上面から底面へ、またはその逆に運びます。その結果、織られた構造ではなく、繊維が三次元的に絡み合います。これは、不織布ジオテキスタイルに引張強度、耐穿刺性、寸法安定性を与えるステップです。
主な設定には、針のゲージ、バーブの形状、貫通深さ、針の密度、および 1 分あたりのストロークが含まれます。一般的な調整は針の密度です。パンチが少なすぎると、生地がゆるくて毛羽立ち、強度が低くなります。パンチが多すぎると、繊維が損傷し、穴が開き、伸びが低下する可能性があります。ジオテキスタイルの特定のグレードでは、通常、引張、穿刺、浸透性のテストに合格したサンプルから針パターンとライン速度が設定されます。
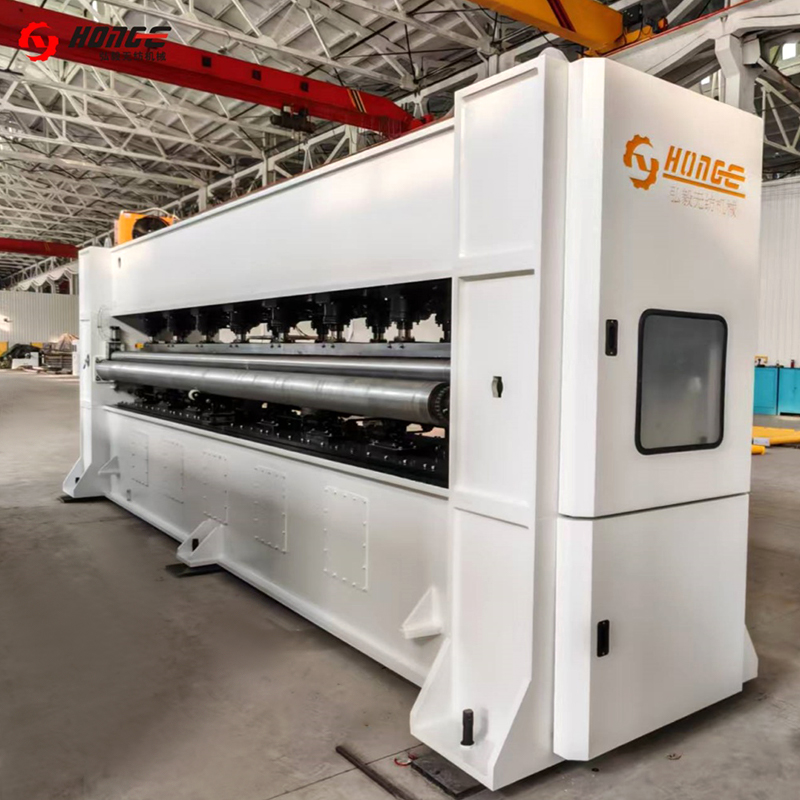 HYZC ニードルパンチングマシン 不織布の補強や表面仕上げに使用する不織布機械です。当社は、要件を満たすためにあらゆる種類のニードル織機を製造できます。 製品を見る→
ニードルパンチングも細孔サイズに影響します。繊維がより絡み合うほど、見かけの開口部のサイズは小さくなる傾向がありますが、繊維の細さとバットの重量は依然として支配的です。同じポリマーを使用した 2 つのニードルジオテキスタイルが異なる濾過挙動を示すのはこのためです。
ステージ 4: 仕上げ、ヒートセット、巻き取り
ニードリング後、生地はヒートセットオーブンまたはカレンダーを通過する場合があります。ヒートセットにより寸法が安定し、収縮が減少し、表面の平滑性が変わります。露出用途で使用されるジオテキスタイルの場合、UV 安定剤は通常、後からスプレーするのではなく、繊維またはブレンドの段階で添加されます。続いてスリットとエッジトリミングが行われ、次に生地は制御された張力でロールに巻き取られます。
巻き上げは単純に見えますが、それ自体が品質上のリスクを生み出します。張力が低すぎると、輸送中にロールが伸縮する可能性があります。張力が高すぎると、生地が伸びて、指定された伸びが失われる可能性があります。特に継続的な設置が必要なプロジェクトの場合は、出荷前にロールの直径、コアのサイズ、およびスプライス方法について合意する必要があります。
完成したジオテキスタイルを変える品質変数
以下の表は、各製造段階を、完成したロールが仕様を満たしているかどうかを決定する変数に関連付けています。
| ステージ | メインコントロール | 代表的なターゲット | 無視した場合のリスク |
|---|---|---|---|
| 繊維の開繊とブレンド | 配合率、開度、水分 | 重要なブレンドの場合、重量で ±1% ~ ±2% | さまざまな強度、色、細孔サイズ |
| カーディング | ウェブの均一性、繊維配向性 | ±3% ~ ±5% の質量変動 | 薄い斑点と濾過穴 |
| クロスラッピング | バット重量、幅、折り数 | 単位面積あたりの質量±2%~±3% | 重いエッジと不均一なロール |
| ニードルパンチング | 針の密度、深さ、針の種類 | アプリケーション固有。サンプルで確認する | 引張強度が低い、または繊維が損傷している |
| ヒートセットと巻き取り | 温度、張力、ロール径 | 指定されている場合、±2°C および ±2% 張力 | 収縮、伸長、または伸縮ロール |
プロセスがサンプルから生産ラインまでどのようにスケールされるか
研究室サンプルは小さなカードとニードルパンチユニットで作成できますが、生産にはライン全体で一致した速度と張力が必要です。オープニング、ブレンディング、カーディング、クロスラッピング、ニードルパンチングの各ステージは、カードがクロスラッパーを枯渇させることなく供給でき、ニードル織機が繊維に過負荷をかけることなく必要な密度で稼働できるようなサイズにする必要があります。
ここでは、機器の選択が単なる機械の問題ではなく、プロセスの問題になります。 200 g/m 2 の濾過ジオテキスタイルには、500 g/m 2 の強化フェルトよりも厳密なウェブの均一性が必要な場合があります。両方のグレードを実行するラインには、調整可能なドラフト比、ニードルボードパターン、および巻取り張力が必要です。常熟紅宜不織布機械は、開繊機、ブレンド機、カーディング機、クロスラッパー、ニードルパンチング機、ニードルパンチフェルトおよびジオテキスタイルライン全体を含む不織布生産設備を20年以上供給してきました。より広範な内容を確認できます 不織布製造装置 単一のマシンをフルラインで比較する場合は、範囲を指定します。
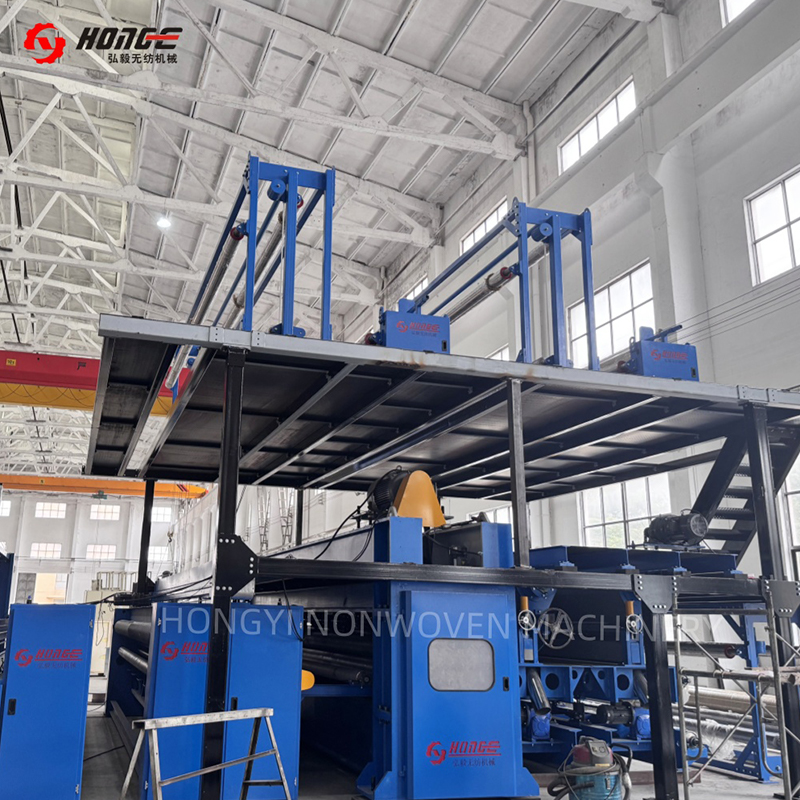 HYLニードルパンチングフェルト生産ライン このニードルパンチングフェルト生産ラインは、自動車、濾過、ジオテキスタイル、断熱材などの用途向けの耐久性と汎用性の高い不織布の製造に使用されます。 製品を見る→
FAQ: 不織布ジオテキスタイルの製造方法
不織布ジオテキスタイルはリサイクルプラスチックから作られていますか?
はい。リサイクルされたポリプロピレンとポリエステルを使用できますが、入力は分別され、一貫性がなければなりません。メルトフローや繊維長が変化すると、ニードリング挙動や最終強度が変化する可能性があります。
ニードルパンチジオテキスタイルと熱接着ジオテキスタイルの違いは何ですか?
ニードルパンチされたジオテキスタイルは機械的な絡み合いによって結合されるため、通常はより厚く、より多孔質になります。熱接着ジオテキスタイルは熱融着を使用しており、異なる濾過特性を備えたより薄くて強力な生地を製造できます。
ニードルパンチングマシンには何本の針が使用されますか?
ニードルボードには数千本の針を保持できます。重要な数値は、総数だけではなく、単位面積あたりの針の密度、貫通深さ、および 1 分あたりのストロークです。
同じラインで異なる重量のジオテキスタイルを作成できますか?
はい。オペレーターは繊維の送り速度、クロスラッパーの折り数、針の密度、ライン速度を変更します。それぞれの変更は、単位面積あたりの質量、引張、穿刺、浸透性の各試験で検証する必要があります。
不織布ジオテキスタイルの製造方法は、均一な繊維ウェブを形成し、それを絡ませて安定した生地にするという 1 つの原則に帰着します。ファイバーの選択により、化学物質と UV のベースラインが設定されます。カーディングとクロスラッピングにより、重量と均一性が設定されます。ニードルパンチングにより強度と細孔構造が設定されます。仕上げと巻き付けは、設置を通じてこれらの特性を保護します。ジオテキスタイル ラインを指定している場合は、機械の銘板だけでなく、各段階のプロセス ウィンドウを比較してください。


