

ターゲットが 500 g/m2 のニードルパンチされたジオテキスタイルである場合、80 g/m2 の詰め物用に構築された熱接着ラインでは経済的ではありません。 不織布の製造工程は、繊維の種類、重さ、幅、接着方法、速度、品質の許容範囲など、完成品から逆に選択してください。最初にマシンの価格を比較するのはよくある間違いです。より安全な順序は、ファブリックの仕様を定義し、プロセス ルートを照合し、ラインのサイズを決定してから、見積もりを依頼することです。
このガイドでは、ニードル パンチ、サーマルボンド、エアレイド、およびスパンボンドのルートについて説明します。コストとリスクが通常どこに発生するかを示します。最終用途がすでにわかっている場合は、比較表から始めます。
完成したファブリックの仕様から始める
繊維の種類、配合率、目標重量(g/㎡)、幅(mm)、ラインスピード(m/min)、接着方法の6つの数字を書き留めます。重要な公差を追加します: 厚さ、縦方向と横方向の引張強度、伸び、空気透過性、収縮。ジオテキスタイルは 10% の重量変動を許容する場合があります。医療用ワイプや自動車用トリムは使用できない場合があります。
結論: 最も厳しい重要な仕様を満たすプロセスを選択してください。横方向の張力が重要な場合は、最高速度よりもクロスラッピングと針密度が重要になります。柔らかさと嵩高さが重要な場合は、熱接着の方が重い針打ちよりも優れている可能性があります。
主要な不織布プロセスルートの比較
この表を使用して、製品に到達できないルートを排除します。これはフィルターであり、機械の見積もりではありません。
| プロセスルート | 代表的な繊維 | ウェブ形成 | 接着方法 | 共通製品 | 主な制限事項 |
|---|---|---|---|---|---|
| カードニードルパンチ | PET、PP、ウール、ジュート、再生繊維 | カーディングとクロスラッピング | メカニカルニードルパンチング | ジオテキスタイル、フェルト、カーペット裏地、自動車トリム、クリーニングクロス | 針を大量にかけると柔らかさと通気性が低下する可能性があります |
| 熱接着 | 二成分PET/PP、混合繊維 | カーディングとクロスラッピング | 熱風オーブンまたはカレンダー | 詰め物、パッド、断熱材、衛生層 | ファイバーにはサーマルバインダー成分が含まれている必要があります |
| エアレイド | パルプ、短繊維、リサイクル廃棄物 | エアフォーミング | ラテックス、サーマル、ニードルパンチ | 廃フェルト、吸収パッド、ろ過 | エアフローと防塵制御が複雑さを増す |
| スパンボンドまたはメルトブローン | PPを主としたポリマーチップ | 直接押出成形 | サーマルカレンダーまたは自己融着 | 医療用布地、衛生、ろ過 | ポリマーグレードへの依存と多額の資本参入 |
製品が道路、家具、自動車用の耐久性のあるフェルトである場合、通常はニードルパンチが最初に検討されるルートです。製品が寝具やアパレル用の柔らかい綿である場合、熱接着は詳しく調べる価値があります。リサイクル繊維や廃棄繊維を処理する場合、エアレイドを使用すると繊維長の要求が軽減される可能性がありますが、強力な塵埃と空気流の制御が必要です。
ファイバーの準備をプロセスに合わせて行う
繊維の選択により、ウェブ形成前にラインが何をしなければならないかが決まります。長繊維は破損を避けるために、優しく開いてブレンドする必要があります。短いリサイクル繊維には、より積極的な開繊が必要です。配合率が2~3%以上異なると重量や強度が変動します。繊維の準備により、プロセス全体の安定性が決まります。
大きなチャンバーブレンダーが複数の繊維をバッチで混合します。繊維混合機はカーディング前に比率を平滑化します。背景については、このガイドをお読みください。 不織布ビッグチャンバーブレンダーマシン .
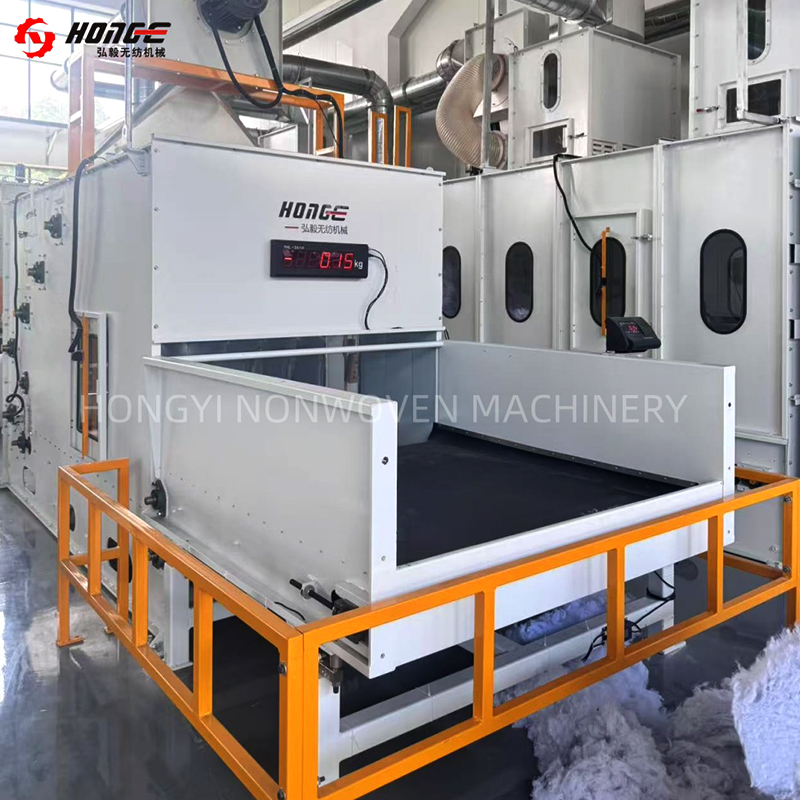 HYHM 不織布開繊・混合用繊維混合機 ベールに包まれた繊維をあらかじめ開き、カーディング前に均等に重量を量り、チャンバーブレンド後のブレンド比率をスムーズにします。 製品を見る→
標準のバージン繊維サンプルではなく、実際のベールミックスを試してもらうようサプライヤーに依頼してください。繊維長分布、水分、およびオイル仕上げにより、カードの動作が変化します。
Web の形成と結合を選択する
カーディングにより、繊維がほとんど機械方向に揃った薄いウェブが生成されます。クロスラッピングはウェブを折り曲げて重量と横方向の強度を高めます。ニードルパンチングは繊維を機械的に絡ませます。針密度が高くなると強度は高まりますが、通常は通気性と柔らかさが低下します。適切なバランスはトライアルマトリックスから得られます。
ニードルパンチラインの場合、層ごとのウェブ重量、ラップ数、パンチ頻度を制御します。ラップコントロールが悪いと厚いバンドや薄いバンドが発生し、弱点となります。熱接着ラインの場合、オーブン温度、空気速度、滞留時間によって接着が制御されます。
 均一な不織布ウェブ形成のためのHYPWクロスラッパー ニードルパンチや熱接着の前に、カーディングウェブを目標の重量と厚さに均等に折りたたんで置き、均一なラップ制御をサポートします。 製品を見る→
1 つの設定ではなく、プロセス ウィンドウを要求します。たとえば、80~250 パンチ/cm 2 で 2~8m/分 で 200~600 g/m 2 です。ウィンドウが狭いということは、柔軟性が低いことを意味します。ウィンドウが広い場合は、両端での品質チェックが必要です。
価格の前に容量、幅、速度を設定してください
容量は回線速度だけではありません。次の大まかな式を使用します。
- 年間生産量(kg)=重量(g/㎡)×幅(m)×速度(m/min)×60×稼働時間×効率。
- グラムを1,000で割るとキログラムが得られます。
- 新しいラインには理論上の最大効率ではなく、70 ~ 85% の効率を使用してください。
幅 2.5 m で 300 g/m² のフェルトを年間 1,200 トン生産する場合、80% の効率で 6,000 時間必要となるのは約 5.6m/分 です。軽い生地でのみ速度に達する機械は、重い生地では目標を達成できません。幅も重要です。収縮後に最終製品に 3.2 m が必要な場合、2.5 m のラインでは納品できません。
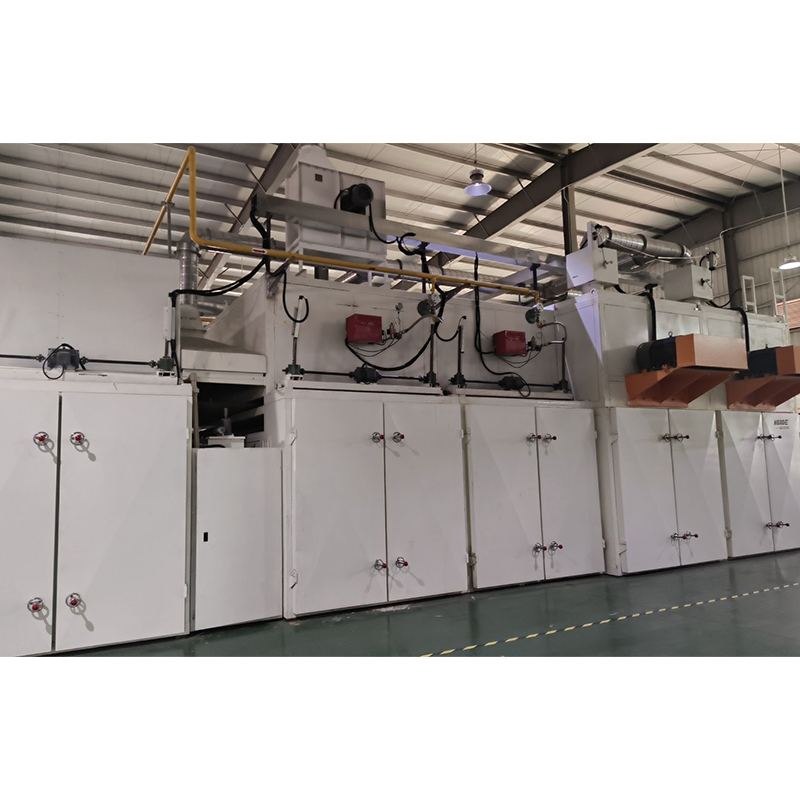 HYHX 熱接着・熱セット用不織布オーブン 熱風の浸透によってクロスラップされたウェブを熱結合し、厚い熱結合ワディングを生成します。作業幅は最大 5000 mm、熱設定は最大 220°C です。 製品を見る→
トリムの無駄とエッジの品質は計算に含まれます。事前のエッジカットと確実な巻き取りにより、特に厚いフェルトの場合、ある程度の損失を回復できます。
品質管理と受け入れテストを確認する
署名する前に受け入れテストについて同意します。ニードルパンチ生地の場合は、重さ、厚み、両方向の引張強さ、伸び、通気性を検査します。熱接着生地の場合は、収縮、層間剥離、表面の均一性を追加します。エアレイド廃フェルトの場合は、密度のばらつきや粉塵を確認してください。
最終的な 1 つのサンプルではなく、サンプリング計画を使用してください。最初の 72 時間はシフトごとに 3 つのサンプルを採取し、生産が安定した後はシフトごとに 1 つのサンプルを採取します。契約書に重量の ±5% と記載されている場合は、繊維の水分が変化したときにラインがその目標をどのように保持するかを尋ねてください。
簡単なコストチェックを使用する
購入価格は生涯費用の一部にすぎません。下のグラフは例示的なものですが、通常は繊維とエネルギーが大半を占めます。労働力とメンテナンスは自動化と現地の賃金に依存しています。
見積もりを比較する場合は、接続負荷、圧縮空気の需要、およびスペアパーツの消費量を尋ねてください。キログラムあたりのエネルギーが低いラインは、初期費用が高くなりますが、3 年後には安くなる可能性があります。自動化の範囲についてもお問い合わせください。自動投与、張力制御、レシピ保存により、無駄やオペレータのエラーが削減されます。
本格的にコミットする前に小規模なトライアルを実行する
トライアルはリスクを軽減する最も安価な方法です。ファイバー、ターゲットの重量、幅を低速、中速、高速で実行します。設定とテスト結果を記録します。目標は、安定したウィンドウを見つけることであり、マシンが実行できることを証明することではありません。
典型的な結果: 中速が重量と張力を最も良く保持します。トップスピードは優れた重量をもたらすかもしれないが、横方向の強度は弱い。最低速度ではウェブを過剰に処理する可能性があります。保証されたパフォーマンスを設定するには、パンフレットに記載されている最大速度ではなく、試用データを使用してください。
プロセスを選択する際のよくある間違い
- 生地の仕様を決める前に価格で選んでください。
- 再生繊維プロジェクトにバージン繊維のテストデータを使用する。
- バランスの取れた引張力が必要な場合は、横方向の強度を無視します。
- 重量と幅なしで 1 つのスピード番号を受け入れます。
- 生涯コストでは、エネルギー、圧縮空気、スペアパーツは忘れてください。
- 受け入れテストを契約から外す。
よくある質問
フェルトに最適な不織布の製造プロセスは何ですか?
耐久性のあるフェルトの場合、通常はカードニードルパンチが最適な開始点です。 PET、ウール、ジュート、リサイクル混合物を扱い、重い重量に達する可能性があります。機械的強度よりも柔らかさや嵩高さが重要な場合、熱接着がより効果的です。
ニードルパンチと熱接着のどちらを選択すればよいですか?
繊維を熱で接着できるかどうか、また製品に高い引張強度や高いロフトが必要かどうかを検討してください。ニードルパンチにより機械的強度と耐久性が向上します。熱接着により柔らかさと安定した厚みが得られますが、サーマルバインダー繊維が必要です。
1 つのラインで複数の不織布製品を生産できますか?
はい、制限内です。カード、クロスラッパー、および接着セクションが最も重い製品と最も軽い製品に合わせてサイズ設定されている場合、ラインはさまざまな重量とブレンドを実行できます。プロセス ウィンドウをテストします。仮定しないでください。
サプライヤーのトライアルリクエストには何を含めるべきですか?
繊維の種類、混合率、目標重量、幅、必要な引張力と伸び、最終用途を提供します。 3 つの速度でのテスト結果と書面によるプロセスウィンドウを要求します。
不織布製造プロセスを選択する確実な方法は、生地から開始し、プロセスルートをフィルタリングし、実際の能力計算でラインのサイズを決定し、試用して検証することです。価格はこれらのステップを経て決定されます。
ニードルパンチ、熱接着、またはエアレイド廃フェルトについては、開封と混合から巻き取りと切断までの完全な装置チェーンを比較してください。 不織布機械ソリューションの詳細をご覧ください 最終見積もりをリクエストする前に仕様を定義します。


